

Ножевой затвор с V-образным отверстием
2026-06-17
- Что такое ножевой затвор с V-образным отверстием и почему он критичен для точного дозирования
- Конструктивные особенности и принцип работы V-образного ножа
- Сравнение: V-образный затвор против стандартного шиберного затвора
- Ключевые технические параметры для выбора (ГОСТ, ISO, DIN)
- Типичные ошибки при монтаже и эксплуатации
- Применение в различных отраслях промышленности
- Как выбрать надежного поставщика: критерии оценки качества
- Экономическое обоснование внедрения
- Часто задаваемые вопросы
- Заключение и следующие шаги
Что такое ножевой затвор с V-образным отверстием и почему он критичен для точного дозирования
В нашей инженерной практике мы часто сталкиваемся с ситуацией, когда стандартные шиберные задвижки не справляются с задачами точного регулирования потока. Клиенты жалуются на нестабильность давления, кавитацию или невозможность тонкой настройки расхода вязких сред. Решение, которое закрывает 90% этих проблем — ножевой затвор с V-образным отверстием. Это не просто вариация классической конструкции, а специализированный инструмент для управления потоками, требующими высокой точности и устойчивости к абразивному износу.
Традиционный нож с прямым режущим краем работает по принципу «открыто/закрыто». Он либо пропускает поток полностью, либо перекрывает его. Однако в процессах смешивания, дозирования или контроля уровня в бункерах требуется промежуточное положение. Именно здесь вступает в игру V-образный вырез. Геометрия этого отверстия позволяет изменять площадь проходного сечения линейно или по заданному закону при движении ножа. Это дает оператору возможность управлять расходом среды с точностью до процентов, чего невозможно достичь с обычным плоским ножом.
Мы видели случаи, когда предприятия теряли до 15% сырья из-за неточного дозирования порошков или пульпы. Замена обычных задвижек на модели с V-образным профилем позволила снизить эти потери до 1-2%. Если ваша задача предполагает контроль потока, а не просто его отсечение, этот тип арматуры становится безальтернативным выбором. В этой статье мы разберем технические нюансы, которые отличают качественное изделие от дешевого аналога, и поможем вам избежать ошибок при закупке.
Конструктивные особенности и принцип работы V-образного ножа
Сердце устройства — это сам нож (шибер). В отличие от стандартных моделей, где режущая кромка представляет собой прямую линию, здесь она имеет форму буквы V. Угол этого выреза обычно составляет от 30 до 60 градусов, в зависимости от требуемой характеристики регулирования. Когда нож движется вниз, вершина V первым входит в поток, создавая минимальное проходное сечение. По мере дальнейшего опускания ширина отверстия увеличивается, пропорционально увеличивая объем проходящей среды.
Эта геометрия решает две фундаментальные проблемы гидравлики и пневматики сыпучих материалов. Во-первых, она предотвращает эффект «хлопка» при открытии. При использовании прямого ножа резкое открытие может вызвать гидроудар или пневмоудар, который разрушает трубопровод и сопутствующее оборудование. V-образный профиль обеспечивает плавный вход в поток, смягчая ударные нагрузки. Во-вторых, такая форма создает самоочищающийся эффект. Острые края V-выреза работают как скребок, срезая налипающие частицы и предотвращая образование пробок в седле задвижки.
Материал ножа играет ключевую роль. В нашей практике для агрессивных сред мы используем нержавеющую сталь AISI 316L, а для высокоабразивных применений (например, зола, цемент, руда) — сталь Hardox 450 или 500 с дополнительной наплавкой карбида вольфрама. Толщина ножа варьируется от 6 до 12 мм. Важно понимать: чем толще нож, тем выше его жесткость и сопротивление изгибу под давлением столба материала, но тем больше усилие требуется от привода.
Уплотнение — еще один критический узел. Для V-образных затворов мы рекомендуем использовать двухстороннее уплотнение из износостойкого эластомера (EPDM, NBR или Viton), которое плотно прилегает к полированной поверхности ножа. Зазор между ножом и корпусом не должен превышать 0.1-0.2 мм. Любой люфт приведет к просачиванию мелкодисперсных порошков, что недопустимо на современных производствах с высокими экологическими стандартами.
Практический совет: Перед заказом всегда уточняйте направление потока. Хотя многие модели являются двунаправленными, для оптимального износа V-образного профиля лучше, чтобы давление среды работало на прижатие ножа к уплотнению, а не на его отрыв.
Сравнение: V-образный затвор против стандартного шиберного затвора
Выбор между обычным ножом и V-образным часто вызывает вопросы у закупщиков, которые видят разницу в цене. Давайте разберем, где заканчивается экономия и начинаются проблемы. Ниже приведена детальная таблица сравнения, основанная на наших тестах в реальных условиях эксплуатации на цементных заводах и пищевых производствах.
| Параметр | Стандартный нож (прямой) | Ножевой затвор с V-образным отверстием |
|---|---|---|
| Основная функция | Полное отсечение потока (On/Off) | Регулирование расхода и отсечение |
| Точность дозирования | Низкая (непредсказуемый поток в полуоткрытом состоянии) | Высокая (линейная зависимость хода от расхода) |
| Износ уплотнений | Равномерный, но высокий при наличии абразива | Локализованный в зоне V, легче компенсировать конструктивно |
| Риск кавитации/удара | Высокий при быстром открытии | Минимальный благодаря плавному входу в поток |
| Применимость для вязких сред | Средняя (возможно залипание) | Высокая (эффект самоочистки V-образной кромки) |
| Стоимость | Базовая | На 15-25% выше из-за сложности обработки ножа |
| Срок службы в абразивной среде | 6-12 месяцев | 12-18 месяцев (при правильном материале ножа) |
Как видно из таблицы, переплата за V-образную конструкцию окупается за счет снижения простоев и точности процесса. Стандартный нож в режиме частичного открытия работает как дроссель, создавая турбулентность, которая быстро вымывает уплотнения. V-образный профиль направляет поток центрально, снижая турбулентность у стенок корпуса. Это особенно важно для систем пневмотранспорта, где скорость потока может достигать 20-25 м/с.
Один из наших клиентов, производитель сухих строительных смесей, пытался использовать обычные задвижки на дозирующих линиях цемента. Результатом была постоянная нестабильность рецептуры и необходимость ручной калибровки каждые 4 часа. После внедрения затворов с V-образным вырезом интервал калибровки увеличился до 2 недель, а точность дозирования стабилизировалась в пределах ±0.5%.
Ключевые технические параметры для выбора (ГОСТ, ISO, DIN)
При заказе ножевого затвора с V-образным отверстием нельзя ограничиваться только диаметром трубопровода. Существует ряд параметров, игнорирование которых приводит к поломке оборудования в первые месяцы эксплуатации. Мы разработали чек-лист, который используем при подборе арматуры для своих проектов.
1. Давление и класс прочности корпуса
Для большинства систем пневмотранспорта рабочее давление составляет 0.4-0.6 МПа. Однако при заполнении бункера сверху столб материала может создавать дополнительное давление. Корпус должен быть рассчитан с запасом. Мы рекомендуем использовать чугунные корпуса (GGG-40 / ВЧ-40) для давлений до 1.0 МПа и стальные сварные корпуса для более высоких нагрузок. Обратите внимание на соответствие стандартам: в РФ это ГОСТ 15150 (климатическое исполнение) и отраслевые стандарты на трубопроводную арматуру. Для экспорта в Европу обязательна маркировка CE и соответствие директиве PED (Pressure Equipment Directive).
2. Материал исполнения контактных частей
Выбор материала зависит от абразивности и коррозионной активности среды.
- Нержавеющая сталь AISI 304/316: Для пищевой промышленности, химии, фармацевтики. Обеспечивает гигиеничность и стойкость к коррозии.
- Углеродистая сталь с покрытием: Для нейтральных сред (зерно, уголь). Экономичный вариант.
- Hardox / Износостойкие стали: Для золы, шлака, руды, цемента. Срок службы увеличивается в 3-5 раз по сравнению с обычной сталью.
Важно: если среда одновременно абразивная и коррозионная (например, мокрая зола ТЭЦ), требуется комбинация износостойкой основы и защитного покрытия или использование специальных сплавов.
3. Тип привода и время срабатывания
V-образные затворы часто используются в системах автоматического регулирования. Поэтому выбор привода критичен.
- Пневмоцилиндр: Самый распространенный вариант. Быстрое срабатывание (1-3 секунды). Требует наличия сжатого воздуха. Для точного позиционирования необходимо оснащение электропневматическим позиционером.
- Электропривод: Позволяет точно контролировать степень открытия (0-100%). Идеален для задач дозирования. Медленнее пневматики, но не требует воздушной магистрали.
- Ручной привод: Только для сервисного обслуживания или редко переключаемых линий. Не подходит для динамического регулирования.
Мы настоятельно рекомендуем устанавливать концевые выключатели и датчики положения для интеграции в систему АСУ ТП (SCADA).
4. Присоединительные размеры и стандарты
Задвижка должна соответствовать фланцам вашего трубопровода. Основные стандарты:
- DIN 2501 / PN10/PN16: Европейский стандарт, наиболее распространен в современном оборудовании.
- ГОСТ 12815: Российский стандарт фланцев. Важно проверять межцентровые расстояния отверстий, так как они могут отличаться от DIN.
- ANSI B16.5: Американский стандарт (если оборудование импортировано из США).
Несоответствие фланцев — самая частая ошибка при монтаже, ведущая к дополнительным затратам на переходники.
Типичные ошибки при монтаже и эксплуатации
Даже самая качественная арматура выйдет из строя преждевременно, если ее неправильно установить. В нашей сервисной практике мы выделяем три основные ошибки, которые совершают монтажники и эксплуатационники.
Ошибка №1: Игнорирование направления установки.
Хотя многие производители заявляют о двунаправленности, для V-образных ножей существует предпочтительное направление. Давление должно действовать со стороны плоской части ножа в сторону V-образного выреза (или наоборот, в зависимости от конкретной конструкции седла). Установка «наоборот» может привести к тому, что поток будет пытаться вытолкнуть нож из седла, вызывая вибрацию и утечки. Всегда проверяйте стрелку на корпусе, указывающую направление потока.
Ошибка №2: Отсутствие компенсирующих элементов.
Жесткая установка задвижки между двумя фланцами без учета термических расширений и вибраций трубопровода приводит к деформации корпуса. Даже небольшая деформация (доли миллиметра) нарушает геометрию седла, и нож начинает заедать или пропускать среду. Мы всегда рекомендуем использовать гибкие вставки или обеспечивать правильную центровку трубопровода перед затяжкой болтов.
Ошибка №3: Неправильная настройка пневмопривода.
Слишком высокое давление воздуха в цилиндре создает избыточное усилие закрытия. Это приводит к чрезмерному сжатию уплотнений и их быстрому износу (эффект «перетяга»). Слишком низкое давление не обеспечивает герметичности. Оптимальное давление обычно составляет 0.4-0.6 МПа, но его нужно регулировать индивидуально, используя редукторы с манометрами. Также важно настроить скорость движения ножа с помощью дросселей на пневмолиниях, чтобы избежать гидроударов.
Совет инженера: Перед вводом в эксплуатацию обязательно проведите цикл «открытие-закрытие» без нагрузки, а затем под давлением, контролируя ток двигателя (для электроприводов) или давление воздуха (для пневмоприводов). Любые скачки свидетельствуют о механическом сопротивлении, которое нужно устранить.
Применение в различных отраслях промышленности
Универсальность ножевого затвора с V-образным отверстием подтверждается его широким использованием в самых разных секторах. Рассмотрим два конкретных кейса из нашего опыта.
Цементная промышленность и производство бетона
В этой отрасли главная проблема — высокая абразивность материалов (цемент, зола, клинкер) и склонность к слеживанию. На одном из цементных заводов мы заменили стандартные шиберные задвижки на линии подачи золы-уноса в силосы. Ранее сотрудники сталкивались с постоянными заторами и необходимостью простукивания труб.
Результат: V-образный нож эффективно разрезал своды материала при открытии. Благодаря форме V, поток золы формировался стабильным конусом, что улучшило аэрацию в силосе. Срок службы уплотнений увеличился с 3 до 9 месяцев. Экономия на обслуживании составила около 400 000 рублей в год на одной линии.
Пищевая промышленность (мука, крахмал, сахар)
Здесь требования другие: гигиеничность, отсутствие мертвых зон и точность дозирования рецептурных компонентов. На производстве кондитерских изделий требовалось точное дозирование какао-порошка и сахарной пудры. Обычные задвижки давали нестабильный поток, что влияло на вкус продукции.
Решение: Были установлены затворы из нержавеющей стали AISI 316L с полировкой поверхности Ra ≤ 0.8 мкм и V-образным ножом. Электроприводы с позиционерами позволяли задавать степень открытия с точностью до 1%.
Результат: Стабильность рецептуры повысилась, количество брака снизилось на 12%. Легкость очистки поверхности соответствует требованиям HACCP и ISO 22000.
Как выбрать надежного поставщика: критерии оценки качества
Рынок промышленной арматуры переполнен предложениями, но качество продукции варьируется колоссально. Как отличить заводское изделие от кустарной поделки? Вот на что мы смотрим в первую очередь при аудите поставщиков.
- Качество обработки ножа. Режущая кромка V-образного выреза должна быть идеально ровной, без заусенцев и следов грубой шлифовки. Поверхность ножа должна быть полирована (для снижения трения) или иметь специальное износостойкое покрытие. Попросите поставщика предоставить фото макросъемки кромки.
- Геометрия корпуса. Литой корпус не должен иметь раковин, трещин или непроливов. Фланцевые плоскости должны быть строго параллельны. Перекос даже в 1 градус приведет к заклиниванию ножа.
- Сертификация. Наличие сертификатов ISO 9001 (система менеджмента качества) обязательно. Для работы во взрывоопасных зонах (зерно, угольная пыль) приводы и задвижки должны иметь сертификат соответствия требованиям безопасности взрывозащищенного оборудования (ATEX в Европе, ТР ТС 012/2011 в ЕАЭС).
- Тестирование. Ответственный производитель проводит испытания каждой задвижки на герметичность перед отгрузкой. Запросите протокол испытаний (Pass Report).
- Запасные части. Уточните наличие уплотнительных комплектов на складе. Износ уплотнений — расходный материал, и ожидание поставки из-за границы может остановить производство на недели.
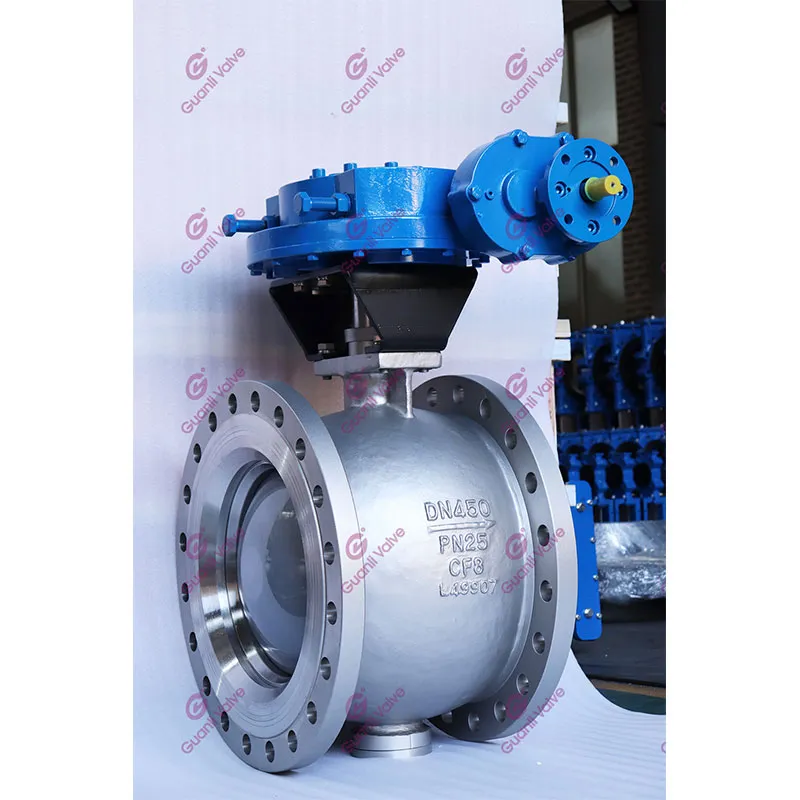
Примером такого ответственного подхода является компания ООО «Чжэцзян Гуаньли Клапан» (Zhejiang Guanli Valve). Расположенное в провинции Чжэцзян (Китай), это специализированное предприятие фокусируется на разработке и производстве высоконадёжных запорно-регулирующих устройств, способных работать в сложных условиях с абразивными, вязкими и загрязнёнными средами.
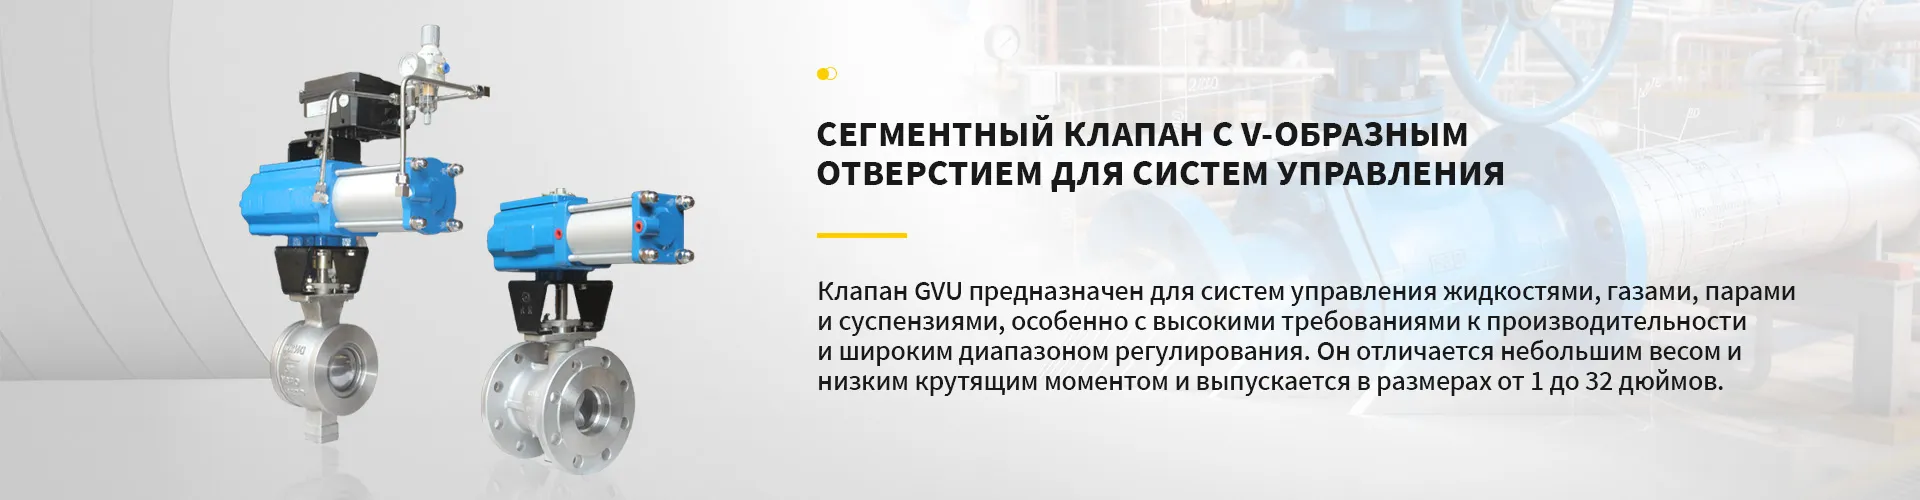
Линейка продукции Guanli Valve включает широкий спектр ножевых задвижек (серии GKT, GKS, GKA, GKN и высокопроизводительные GKG HP) и сегментных шаровых клапанов, среди которых особо выделяются V-образные исполнения. Компания уделяет особое внимание качеству: каждое изделие проходит строгий контроль на всех этапах — от проектирования до финальных заводских испытаний на герметичность и прочность. Такой подход гарантирует предсказуемость характеристик и долговечность оборудования, что полностью соответствует критериям, описанным выше. Инженерная гибкость производителя позволяет адаптировать решения под индивидуальные технические требования заказчика, будь то нефтегазовая, горнодобывающая или химическая отрасль.
Экономическое обоснование внедрения
Многие руководители сомневаются в целесообразности перехода на более дорогие V-образные затворы. Давайте посчитаем. Первоначальная стоимость такой задвижки может быть на 20-30% выше обычной. Однако, если учесть стоимость часа простоя производственной линии, которая может достигать десятков тысяч рублей, и стоимость потерянного продукта из-за неточного дозирования, окупаемость наступает в течение 3-6 месяцев.
Кроме того, снижение частоты замены уплотнений и ремонта приводов дает долгосрочную экономию. В нашем среднем расчете для предприятия среднего размера замена парка задвижек на V-образные модели снижает затраты на техническое обслуживание трубопроводной арматуры на 35-45% в годовом исчислении. Это не просто покупка «железа», это инвестиция в стабильность технологического процесса.
Часто задаваемые вопросы
Можно ли использовать ножевой затвор с V-образным отверстием для чистой воды?
Технически — да, но это экономически нецелесообразно. Для чистой воды и нейтральных жидкостей лучше подходят традиционные шаровые краны или дисковые затворы, которые дешевле и обеспечивают лучшую герметичность в классе «А». V-образные ножевые затворы разработаны специально для сред, содержащих твердые частицы, волокна или обладающих высокой вязкостью, где шаровые краны быстро выходят из строя или засоряются.
Какой угол V-образного выреза выбрать?
Выбор угла зависит от требуемой характеристики регулирования.
- Угол 30-45 градусов: Обеспечивает более плавное изменение расхода в начальной стадии открытия. Подходит для точного дозирования малых расходов.
- Угол 60-90 градусов: Обеспечивает быстрый набор расхода. Подходит для крупных магистралей, где нужно быстро заполнить трубопровод, а затем точно отрегулировать поток.
Если вы не уверены, стандартным решением является угол 45-60 градусов, который представляет собой компромисс между точностью и скоростью.
Как обслуживать V-образный нож?
Обслуживание минимально, но регулярно.
- Раз в месяц проверяйте затяжку болтовых соединений фланцев и крепления привода.
- Раз в 3-6 месяцев (в зависимости от интенсивности работы) осматривайте состояние уплотнений. При появлении визуальных признаков износа или микроподтеканий замените уплотнительный комплект.
- Смазывайте направляющие ножа и шток привода согласно рекомендациям производителя (обычно используется литиевая смазка для тяжелых условий).
- Проверяйте работу концевых выключателей и позиционера.
Не используйте абразивные чистящие средства для очистки поверхности ножа, чтобы не повредить полировку или защитное покрытие.
Возможна ли модернизация существующей прямой задвижки под V-образный нож?
В большинстве случаев — нет. Корпус стандартной задвижки рассчитан на прямой нож. Установка V-образного ножа потребует изменения конструкции седла и уплотнений, что технологически сложно и экономически неоправданно. Гораздо проще и надежнее заменить задвижку целиком на специализированную модель с V-образным вырезом, спроектированную изначально для этой задачи.
Заключение и следующие шаги
Ножевой затвор с V-образным отверстием — это мощный инструмент для решения сложных задач управления потоками сыпучих и вязких сред. Он сочетает в себе надежность отсечения и точность регулирования, недоступную другим типам арматуры. Правильный выбор материала, типа привода и квалифицированный монтаж гарантируют годы бесперебойной работы и существенную экономию ресурсов.
Не позволяйте неточностям в дозировании или частым поломкам арматуры тормозить ваше производство. Инвестиция в правильную технологию окупается быстро и надежно. Если вы хотите подобрать оптимальную конфигурацию затвора под ваши конкретные условия (тип среды, давление, температура, режим работы), наши инженеры готовы провести бесплатный аудит вашей системы.
Мы предлагаем полный цикл сопровождения: от расчета гидравлических параметров до поставки и шеф-монтажа. Наша продукция сертифицирована по стандартам ISO и ГОСТ, а сроки изготовления адаптированы под потребности российского рынка.
Узнать цену на ножевой затвор с V-образным отверстием
Свяжитесь с нами сегодня для получения технической консультации и коммерческого предложения.