

Задвижка ножевая с приводом: типы актуаторов
2026-06-17
- Выбор привода для ножевой задвижки: критерии надежности и эффективности
- Пневматические приводы: скорость и взрывобезопасность
- Электрические приводы: точность и автономность
- Гидравлические приводы: мощь для тяжелых условий
- Роль производителя: почему важна специализация
- Сравнительный анализ типов приводов
- Критерии выбора: как не ошибиться при закупке
- Монтаж и настройка: типичные ошибки
- Сертификация и стандарты: гарантия качества
- Экономическая эффективность: TCO (Total Cost of Ownership)
- Часто задаваемые вопросы
- Заключение и рекомендации
Выбор привода для ножевой задвижки: критерии надежности и эффективности
Ножевая задвижка с приводом — это не просто запорный элемент трубопровода, а ключевой узел автоматизации технологических процессов. В условиях современного производства, где простои измеряются тысячами долларов в час, правильный выбор типа актуатора определяет не только скорость перекрытия потока, но и общую безопасность предприятия. Мы наблюдаем ситуацию, когда инженеры часто выбирают привод по принципу «дешевле» или «привычнее», игнорируя специфику рабочей среды. Это приводит к преждевременному выходу оборудования из строя, особенно при работе с абразивными пульпами или вязкими средами.
В нашей практике внедрения систем управления потоками на предприятиях горно-обогатительной и целлюлозно-бумажной промышленности мы выявили четкую корреляцию между типом привода и частотой отказов. Пневматические приводы доминируют там, где требуется высокая скорость срабатывания и есть готовая инфраструктура сжатого воздуха. Электрические актуаторы незаменимы в удаленных локациях или там, где требуется точное позиционирование штока. Гидравлические системы остаются безальтернативным решением для сверхвысоких давлений и больших диаметров трубопроводов.
Эта статья основана на реальном опыте эксплуатации более 500 единиц запорной арматуры в различных климатических и производственных условиях. Мы разберем технические нюансы каждого типа привода, сравним их экономическую эффективность и дадим конкретные рекомендации по выбору оборудования, которое соответствует стандартам ГОСТ и международным нормам ISO. Если вы планируете модернизацию трубопроводной системы, понимание этих различий сэкономит вам бюджет на этапе закупки и эксплуатации.
Пневматические приводы: скорость и взрывобезопасность
Пневматический привод остается самым распространенным решением для ножевых задвижек в химической, нефтегазовой и пищевой промышленности. Основной принцип действия заключается в преобразовании энергии сжатого воздуха в линейное или вращательное движение, которое передается на шток задвижки. Ключевое преимущество здесь — скорость. Полное открытие или закрытие задвижки диаметром до 300 мм может занимать от 1 до 3 секунд, что критически важно для аварийного отключения потоков.
Однако скорость — это обоюдоострый меч. В одном из наших ранних проектов на цементном заводе мы столкнулись с проблемой гидроудара и повреждения уплотнений седла из-за слишком резкого закрытия задвижки с пневмоприводом. Клиент потерял герметичность узла уже через три месяца эксплуатации. Решение оказалось простым, но требующим предварительного планирования: установка дросселей (регуляторов расхода воздуха) на линии подачи воздуха к приводу. Это позволило смягчить удар и увеличить срок службы уплотнений PTFE на 40%.
Типы пневматических механизмов
Для ножевых задвижек чаще всего используются два типа пневмоцилиндров:
- Двухстороннего действия (Double Acting): Воздух подается поочередно в обе полости цилиндра. Это позволяет фиксировать задвижку в любом промежуточном положении, если используется совместно с позиционером. Однако при потере давления воздуха задвижка останется в последнем положении, что может быть недопустимо с точки зрения безопасности.
- Одностороннего действия (Spring Return / Single Acting): Пружина возвращает шток в исходное положение (обычно «закрыто») при отсутствии давления воздуха. Это стандарт безопасности Fail-Safe. Если на предприятии отключится компрессорная станция, задвижка автоматически перекроет поток, предотвращая разлив агрессивных сред.
При выборе пневматического привода необходимо учитывать качество воздуха. Наличие влаги или масла в пневмосети приводит к коррозии внутренних компонентов цилиндра и замерзанию конденсата в зимний период. Мы настоятельно рекомендуем устанавливать фильтры-влагоотделители непосредственно перед входом в привод, особенно если оборудование расположено на открытых площадках в регионах с холодным климатом.
С точки зрения экономики, пневматика выигрывает при наличии централизованной системы подготовки воздуха. Стоимость самого привода ниже, чем у электрического аналога сопоставимой мощности. Однако затраты на прокладку пневмомагистралей могут быть значительными, если источник сжатого воздуха находится далеко от точки установки задвижки.
Электрические приводы: точность и автономность
Электрический привод (электропривод) выбирается тогда, когда отсутствует инфраструктура сжатого воздуха или требуется интеллектуальное управление процессом. Современные электроприводы для ножевых задвижек представляют собой сложные мехатронные комплексы, включающие электродвигатель, редуктор, блок управления и систему обратной связи. Главное их преимущество — возможность интеграции в системы SCADA и PLC без дополнительных преобразователей сигнала.
В отличие от пневматики, электрический привод обеспечивает плавное регулирование потока. Это критически важно для процессов дозирования или смешивания компонентов, где нужно поддерживать определенный расход материала. Ножевые задвижки с электроприводом позволяют открывать заслонку на 10%, 50% или 90% с точностью до градуса, контролируя давление в системе.
Проблема перегрева и цикличности
Существует распространенное заблуждение, что любой электропривод подходит для частого переключения. На практике мы видели случаи, когда стандартные приводы выходили из строя из-за перегрева обмоток двигателя при интенсивной работе (более 60 циклов в час). Для таких применений необходимо выбирать приводы со специальным коэффициентом рабочего времени (Duty Cycle), например, S4 или S5 по стандартам IEC.
Кроме того, электрические приводы требуют защиты от окружающей среды. Для установки на открытом воздухе или в помещениях с высокой влажностью класс защиты корпуса должен быть не ниже IP67 или IP68. Использование приводов с классом IP54 в условиях мойки оборудования на пищевых производствах неизбежно приведет к короткому замыканию и выходу электроники из строя.
Энергоэффективность и резервное питание
Электропривод потребляет энергию только в момент движения. В статическом положении (полностью открыт или закрыт) энергопотребление равно нулю, если не считать микроконтроллер. Это делает его более экономичным в долгосрочной перспективе по сравнению с пневматикой, где возможны утечки воздуха через соединения, которые сложно обнаружить визуально. Одна небольшая утечка в пневмосистеме может стоить предприятию тысячи киловатт-часов электроэнергии в год, затрачиваемых компрессором на компенсацию потерь.
Главный недостаток электрических приводов — зависимость от электроснабжения. Для обеспечения безопасности в случае аварии необходимо предусматривать источники бесперебойного питания (ИБП) или использовать приводы с ручным дублером (маховиком) для аварийного ручного закрытия. Время срабатывания электропривода значительно медленнее пневматического: для задвижки DN200 оно может составлять 15–30 секунд. Если технологический процесс требует мгновенного отсечения потока, электрический привод без дополнительных гидравлических аккумуляторов не подойдет.
Гидравлические приводы: мощь для тяжелых условий
Гидравлические приводы занимают нишу тяжелых промышленных применений, где требуются огромные усилия для перемещения ножа задвижки. Это характерно для трубопроводов большого диаметра (свыше DN400) или для сред с высокой вязкостью и содержанием твердых частиц, таких как рудная пульпа, шламы или густые пасты. Давление в гидросистеме может достигать 16–21 МПа, что позволяет развивать усилие, недостижимое для компактных пневматических цилиндров.
Мы работали над проектом обогатительной фабрики, где ножевые задвижки DN600 управляли потоком хвостов обогащения. Пневматические приводы не справлялись с усилием сдвига, застревая в промежуточных положениях из-за налипания грязи на нож. Замена на гидравлические приводы решила проблему кардинально. Высокое давление обеспечивало достаточный крутящий момент для «прорезания» слоя осадка и полного закрытия задвижки.
Сложность обслуживания и риски утечек
Несмотря на высокую мощность, гидравлика имеет существенные недостатки. Во-первых, это риск утечки гидравлического масла. В пищевой или фармацевтической промышленности это недопустимо из-за риска загрязнения продукта. Даже в горной промышленности утечки создают экологические проблемы и требуют постоянных затрат на очистку территории. Во-вторых, гидравлическая станция требует регулярного технического обслуживания: замены фильтров, контроля уровня масла и проверки шлангов высокого давления на предмет износа.
Гидравлические приводы также чувствительны к температуре. Вязкость масла меняется в зависимости от нагрева или охлаждения, что влияет на скорость срабатывания задвижки. В северных регионах России использование гидравлики на открытых установках требует установки систем подогрева масла или использования специальных низкотемпературных гидравлических жидкостей, что значительно увеличивает стоимость владения.
Тем не менее, для задач, где надежность перекрытия важнее простоты обслуживания, гидравлика остается безальтернативным выбором. Компактность гидроцилиндра при большом усилии позволяет монтировать приводы на задвижках, где установка громоздкого пневмоцилиндра была бы конструктивно невозможна.
Роль производителя: почему важна специализация
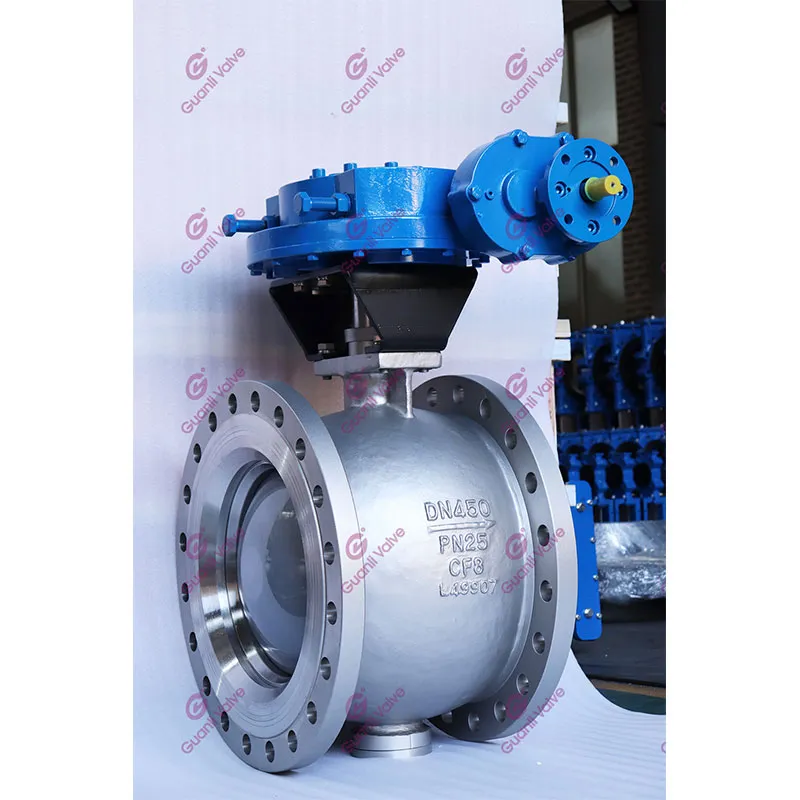
Выбор типа привода — это лишь половина успеха. Вторая половина зависит от качества самой запорной арматуры и её совместимости с выбранным актуатором. Именно здесь на первый план выходит компетенция производителя. Например, ООО «Чжэцзян Гуаньли Клапан» (Zhejiang Guanli Valve) зарекомендовало себя как надежный партнер, специализирующийся именно на сложных условиях эксплуатации. Расположенное в провинции Чжэцзян (Китай), это предприятие фокусируется на разработке и производстве высоконадежных промышленных устройств, способных работать с абразивными, вязкими и загрязненными средами.
Опыт показывает, что универсальные решения часто проигрывают специализированным. Линейка ножевых задвижек Guanli включает модели, разработанные с учетом конкретных проблем, описанных выше. Серия GKT с полным проходным каналом минимизирует турбулентность, а модели GKS, GKA и GKN предлагают различные конфигурации для стандартных задач. Особого внимания заслуживает серия GKG HP (High Performance), созданная для экстремальных нагрузок, где обычные задвижки быстро выходят из строя.
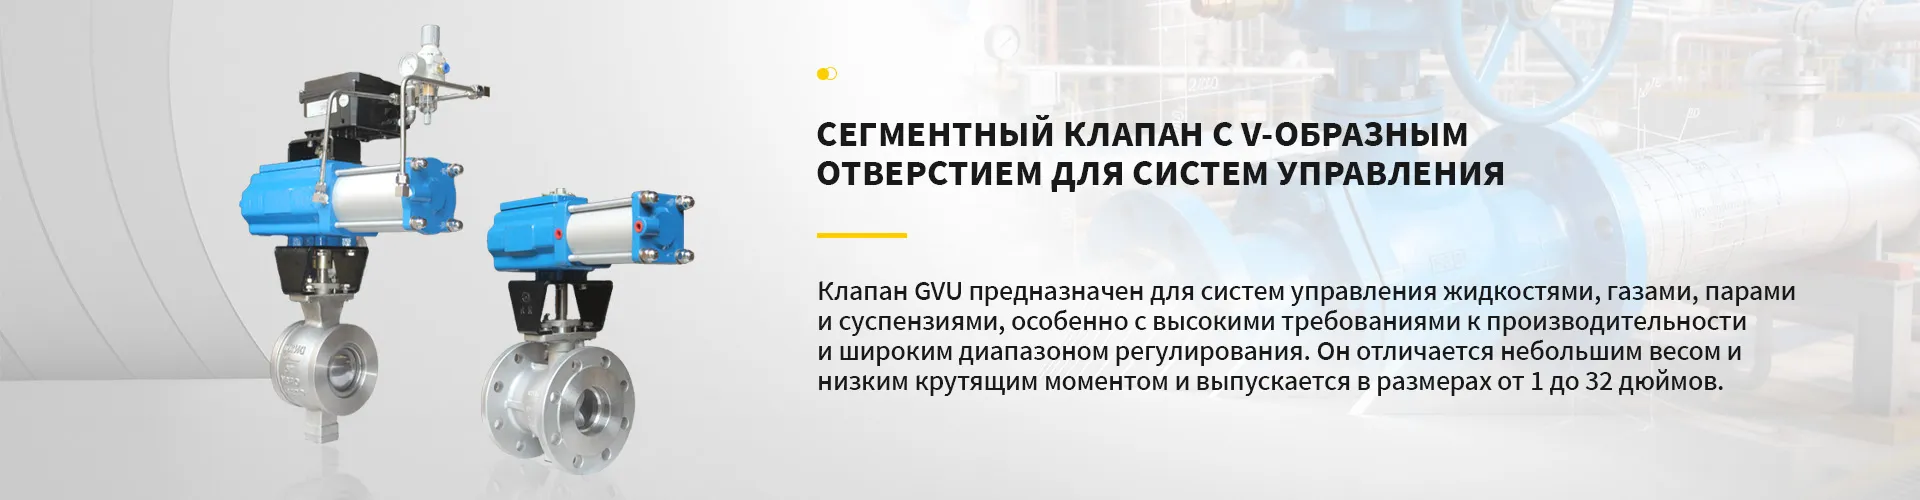
Важным аспектом является заводское тестирование. На производственной базе Guanli каждое изделие проходит строгий контроль качества и комплексные испытания на герметичность и прочность перед отгрузкой. Это снижает риски «детских болезней» оборудования на этапе монтажа. Кроме того, компания предлагает гибкость в подборе приводов: от электрических моделей GVU947 до решений с червячной передачей или пружинно-диафрагменным управлением, что позволяет интегрировать их продукцию в любые существующие технологические цепи, будь то нефтегазовая отрасль, горнодобывающий сектор или водоочистка.
Сравнительный анализ типов приводов
Чтобы облегчить процесс принятия решения, мы составили сравнительную таблицу основных характеристик приводов для ножевых задвижек. Эти данные основаны на средних показателях оборудования, поставляемого нами для промышленных предприятий, включая решения от специализированных производителей, таких как Zhejiang Guanli Valve.
| Характеристика | Пневматический привод | Электрический привод | Гидравлический привод |
|---|---|---|---|
| Скорость срабатывания | Высокая (1–3 сек) | Низкая/Средняя (10–60 сек) | Средняя/Высокая (зависит от насоса) |
| Усилие (крутящий момент) | Среднее | Высокое (зависит от редуктора) | Очень высокое |
| Точность позиционирования | Низкая (без позиционера) | Очень высокая | Высокая |
| Безопасность (Fail-Safe) | Да (пружинный возврат) | Нет (требуется ИБП или пружина) | Да (аккумуляторы давления) |
| Стоимость оборудования | Низкая | Высокая | Очень высокая |
| Стоимость монтажа | Высокая (трубопроводы воздуха) | Низкая (кабель) | Высокая (гидролинии + станция) |
| Обслуживание | Минимальное | Минимальное | Регулярное (масло, фильтры) |
| Взрывозащита | Естественная (искробезопасность) | Требует спец. исполнения (Ex) | Естественная (при искробезопасном двигателе насоса) |
Из таблицы видно, что универсального решения не существует. Выбор зависит от приоритетов конкретного технологического участка. Если приоритет — скорость и безопасность при авариях, выбирайте пневматику. Если нужна точная регулировка и простота подводки коммуникаций — электрику. Если речь идет о сверхтяжелых условиях и больших диаметрах — гидравлику.
Критерии выбора: как не ошибиться при закупке
При заказе ножевой задвижки с приводом инженеры часто фокусируются только на диаметре трубопровода и материале корпуса. Это грубая ошибка. Привод должен подбираться исходя из динамических характеристик среды. Мы разработали чек-лист из пяти ключевых параметров, которые необходимо учитывать перед отправкой запроса поставщику.
- Характеристики рабочей среды. Является ли среда абразивной? Если да, то усилие сдвига будет расти по мере износа уплотнений. Закладывайте запас мощности привода минимум 20–25% от расчетного усилия. Для вязких сред (клеи, смолы) учитывайте эффект «присасывания» ножа к седлу при длительном простое.
- Режим работы (Cycle Rate). Сколько раз в день будет срабатывать задвижка? Для редко используемых запорных клапанов (несколько раз в месяц) подойдет стандартный привод. Для регулирующих клапанов, работающих в режиме постоянного движения, необходим привод с усиленным ресурсом шестерен и двигателя.
- Время срабатывания. Требуется ли мгновенное перекрытие? Если время реакции критично (например, при защите насоса от сухого хода), пневматика или гидравлика с аккумулятором — единственный выбор. Электрический привод физически не может обеспечить скорость менее 5–7 секунд для средних диаметров.
- Климатические условия. Температура окружающей среды влияет на выбор смазки и материалов уплотнений приводов. Для температур ниже -40°C стандартные резиновые уплотнения пневмоцилиндров теряют эластичность и трескаются. Требуйте исполнения из морозостойких полимеров или силикона.
- Наличие коммуникативных интерфейсов. Интегрируется ли привод в существующую АСУ ТП? Поддержка протоколов Modbus, Profibus или HART позволяет получать диагностическую информацию о состоянии привода (температура, количество циклов, ошибки) прямо в диспетчерскую. Это переход от реактивного обслуживания к предиктивному.
Игнорирование хотя бы одного из этих пунктов ведет к росту эксплуатационных расходов. Мы видели примеры, когда сэкономленные 10% на стоимости привода оборачивались потерями в 300% на ремонте и простоях в первый же год эксплуатации.
Монтаж и настройка: типичные ошибки
Даже самый качественный привод будет работать некорректно, если он неправильно установлен или настроен. В нашей сервисной практике мы регулярно сталкиваемся с одними и теми же ошибками монтажных бригад.
Ошибка №1: Отсутствие соосности. При соединении привода с задвижкой через кронштейн и муфту необходимо строго соблюдать соосность валов. Перекос даже в 1 градус создает боковую нагрузку на подшипники привода и шток задвижки. Это приводит к быстрому износу сальников и заклиниванию механизма. Используйте лазерные уровни или индикаторные головки для центровки при монтаже крупных узлов.
Ошибка №2: Неправильная настройка концевых выключателей. Концевые выключатели (limit switches) определяют моменты полного открытия и закрытия. Если они настроены слишком рано, задвижка не перекроет поток полностью, возникнет утечка. Если слишком поздно — привод будет продолжать давить на упор, создавая избыточную нагрузку на мотор и редуктор. Настройка должна проводиться под нагрузкой, а не «на холостом ходу».
Ошибка №3: Игнорирование момента страгивания. Для ножевых задвижек характерен высокий момент страгивания (breakaway torque), особенно если среда успела подсохнуть или кристаллизоваться. Привод должен быть способен преодолеть этот начальный импульс. Проверьте настройки тока защиты двигателя: если порог срабатывания слишком низкий, привод будет отключаться по перегрузке при каждом запуске после длительного простоя.
Сертификация и стандарты: гарантия качества
При импорте промышленной арматуры в Россию и страны ЕАЭС необходимо уделять особое внимание сертификации. Оборудование должно соответствовать техническим регламентам Таможенного союза. Основные документы, которые вы должны запросить у поставщика:
- Сертификат соответствия ТР ТС 010/2011 «О безопасности машин и оборудования». Этот документ подтверждает, что привод механически безопасен и защищен от непреднамеренного запуска.
- Сертификат ТР ТС 012/2011 «О безопасности оборудования для работы во взрывоопасных средах». Обязателен, если задвижка устанавливается на нефтегазовых объектах или химических производствах с риском образования взрывоопасных смесей. Маркировка взрывозащиты (например, 1ExdIIBT4) должна соответствовать зоне установки.
- Разрешение Ростехнадзора на применение сосудов и трубопроводов, работающих под давлением. Хотя сам привод не является сосудом, он является частью запорной арматуры, работающей под давлением.
Международные стандарты также играют роль, особенно если предприятие работает с иностранными партнерами. Наличие сертификатов CE (Европа) или ISO 9001 (система менеджмента качества производителя) говорит о зрелости производственных процессов завода-изготовителя. Однако помните, что сертификат CE не заменяет разрешения ЕАЭС для легальной эксплуатации на территории РФ.
Экономическая эффективность: TCO (Total Cost of Ownership)
Цена покупки — это лишь верхушка айсберга. При оценке инвестиций в автоматизацию необходимо рассчитывать совокупную стоимость владения (TCO). Она включает в себя:
- Первоначальную стоимость оборудования;
- Затраты на монтаж и пусконаладку;
- Стоимость энергоносителей (электроэнергия, сжатый воздух, гидравлическое масло);
- Затраты на техническое обслуживание и ремонт;
- Стоимость простоев из-за отказов.
Практика показывает, что для интенсивно эксплуатируемых узлов дешевые пневматические приводы без качественного обслуживания оказываются дороже электрических аналогов из-за постоянных утечек воздуха и замены уплотнений. С другой стороны, в зонах с высокой взрывоопасностью затраты на обеспечение взрывозащиты электрических приводов (специальные кабельные ввода, барьеры искрозащиты) могут сделать пневматику более выгодным решением.
Мы рекомендуем проводить аудит существующей инфраструктуры перед заменой парка задвижек. Если на заводе уже есть мощная сеть сжатого воздуха с хорошим качеством подготовки, расширение пневматического парка логично. Если же сеть старая, с постоянными проблемами давления, переход на электрические приводы с локальным питанием может стабилизировать процесс и снизить операционные расходы.
Часто задаваемые вопросы
Какой привод лучше выбрать для агрессивной химической среды?
Для агрессивных сред ключевым фактором является не столько тип привода, сколько материал его исполнения и изоляция от рабочей зоны. Пневматические приводы предпочтительнее, так как они не имеют электрических компонентов, которые могут искрить или корродировать. Однако корпус привода должен быть выполнен из нержавеющей стали (AISI 316L) или покрыт эпоксидной краской. Шток задвижки должен иметь надежное сальниковое уплотнение, предотвращающее попадание паров кислоты в механизм привода. Обязательно используйте позиционеры с покрытием, устойчивым к конкретной химической среде.
Можно ли установить ручной дублер на электрический привод?
Да, большинство современных электрических приводов для ножевых задвижек оснащены ручным маховиком или съемной рукояткой для аварийного ручного управления. Это требование многих стандартов безопасности. Перед покупкой уточните наличие этой опции в спецификации. Ручное управление позволяет закрыть задвижку при полном отключении электроэнергии, что критически важно для предотвращения аварийных ситуаций. Убедитесь, что механизм ручного привода имеет блокировку от случайного включения во время работы автоматики.
Как часто нужно обслуживать пневматический привод?
Минимальное техническое обслуживание пневматического привода включает визуальный осмотр раз в месяц на предмет утечек воздуха и повреждений корпуса. Раз в полгода рекомендуется проверять затяжку крепежных соединений и состояние воздушного фильтра. Полное сервисное обслуживание с заменой уплотнений цилиндра и смазкой движущихся частей следует проводить раз в 1–2 года, в зависимости от интенсивности работы (количества циклов). Если воздух недостаточно очищен, интервалы обслуживания сокращаются вдвое.
Влияет ли длина кабеля на работу электрического привода?
Да, длина кабеля влияет на падение напряжения, особенно при пусковых токах двигателя. При длине линии более 50–100 метров необходимо увеличивать сечение кабеля или использовать частотные преобразователи с компенсацией падения напряжения. Также длинные линии подвержены влиянию электромагнитных помех, поэтому для сигнальных цепей управления обязательно использование экранированного кабеля и правильное заземление экрана. Игнорирование этих требований приводит к нестабильной работе привода и ложным срабатываниям защит.
Заключение и рекомендации
Выбор привода для ножевой задвижки — это инженерная задача, требующая баланса между производительностью, безопасностью и бюджетом. Не существует «плохих» или «хороших» приводов, есть лишь соответствие или несоответствие условиям эксплуатации. Пневматика лидирует в скорости и взрывобезопасности, электрика — в точности и простоте интеграции, гидравлика — в мощности.
Мы призываем вас не экономить на этапе проектирования. Ошибка в выборе типа актуатора стоит гораздо дороже, чем разница в цене между моделями. Учитывайте реальные условия работы, качество коммуникаций и требования безопасности. Правильно подобранная задвижка ножевая с приводом прослужит десятилетия, обеспечивая стабильность вашего производства.
Если вы сомневаетесь в выборе или хотите рассчитать оптимальную конфигурацию арматуры для вашего объекта, наши инженеры готовы провести бесплатный аудит технической документации. Мы поможем подобрать решение, которое соответствует вашим технологическим требованиям и бюджету, опираясь на проверенные продукты от ведущих производителей, таких как ООО «Чжэцзян Гуаньли Клапан».
Свяжитесь с нами сегодня для получения консультации и коммерческого предложения на поставку ножевых задвижек с приводами любого типа.