

Ножевые задвижки для химической отрасли
2026-06-21
- Ножевые задвижки для химической отрасли: критерии выбора и специфика применения
- Конструктивные особенности и принцип работы в агрессивных средах
- Материаловедение: выбор сплава и уплотнений под конкретные реагенты
- Типы приводов и автоматизация: интеграция в АСУ ТП
- Сравнение производителей и критерии оценки качества
- Практический пример: подход ООО Чжэцзян Гуаньли Клапан
- Монтаж и эксплуатация: типичные ошибки и их последствия
- Экономическое обоснование: TCO вместо начальной цены
- Часто задаваемые вопросы
- Заключение и рекомендации по выбору поставщика
Ножевые задвижки для химической отрасли: критерии выбора и специфика применения
Выбор запорной арматуры в химическом производстве — это не просто вопрос перекрытия потока. Это вопрос безопасности персонала, экологической устойчивости предприятия и непрерывности технологического цикла. Ножевые задвижки для химической отрасли занимают уникальную нишу благодаря своей способности работать с вязкими, абразивными и агрессивными средами, где традиционные шаровые или клиновые задвижки быстро выходят из строя. В нашей практике мы неоднократно сталкивались с ситуациями, когда попытка сэкономить на материале уплотнения или конструкции ножа приводила к аварийным остановкам линий стоимостью в миллионы рублей.
Химическая промышленность предъявляет экстремальные требования к герметичности и коррозионной стойкости. Стандартные решения, работающие на водопроводных сетях, здесь неприемлемы. Агрессивные кислоты, щелочи, растворители и суспензии с высоким содержанием твердых частиц требуют инженерного подхода к проектированию узла «нож-седло». В этой статье мы разберем технические нюансы, которые отличают качественную промышленную задвижку от дешевого аналога, и объясним, почему параметры ISO и ГОСТ являются лишь базовым минимумом, а не гарантией надежности в реальных условиях.
Мы рассмотрим материалы, типы приводов, особенности монтажа и типичные ошибки при эксплуатации. Если вы инженер-технолог, начальник участка или закупщик, эта информация поможет вам избежать дорогостоящих ошибок при формировании спецификации оборудования. Наша цель — дать вам инструмент для оценки поставщиков и понимания того, что именно находится внутри корпуса задвижки, которую вы планируете установить на критически важном участке трубопровода.
Конструктивные особенности и принцип работы в агрессивных средах
Основное отличие ножевой задвижки (knife gate valve) от других типов арматуры заключается в механизме перекрытия потока. Затвор представляет собой тонкую металлическую пластину (нож), которая перемещается в пазах корпуса и перерезает поток среды. Для химической отрасли эта конструкция имеет два фундаментальных преимущества: отсутствие карманов для застоя продукта и возможность самоочистки.
В традиционных задвижках среда может застаиваться в полостях вокруг затвора, что приводит к кристаллизации, полимеризации или коррозии внутренних элементов. В ножевой задвижке нож проходит через уплотнительное кольцо, которое плотно облегает лезвие. При движении вниз нож срезает любые наросты или твердые частицы, попавшие в зону уплотнения. Это критически важно при работе с полимерами, красками, целлюлозной массой или химическими шламами.
Однако, простота конструкции обманчива. Ключевым элементом является материал ножа и геометрия его режущей кромки. В химической промышленности мы часто используем ножи из нержавеющей стали AISI 316L или дуплексных сталей для повышения коррозионной стойкости. Для сред с высокой абразивностью (например, суспензии катализаторов) поверхность ножа может быть дополнительно упрочнена или покрыта карбидом вольфрама. Толщина ножа обычно варьируется от 2 до 6 мм. Слишком тонкий нож может деформироваться под давлением, слишком толстый — создавать избыточное сопротивление потоку и быстрее изнашивать уплотнение.
Уплотнительные элементы — второе слабое место, требующее внимания. В химической отрасли стандартная резина EPDM часто неприменима из-за низкой стойкости к маслам и многим органическим растворителям. Здесь доминируют фторэластомеры (FKM/Viton), перфторэластомеры (FFKM) и иногда PTFE (тефлон). Выбор материала зависит от конкретной химической формулы рабочей среды. Ошибка в выборе уплотнения на 10% увеличивает риск протечки, но ошибка в совместимости материала с кислотой может привести к разрушению уплотнения за несколько часов.
Корпус задвижки также играет роль барьера безопасности. Для сильно агрессивных сред (соляная кислота, хлор) используются корпуса из чугуна с футеровкой из PTFE или PFA, либо цельнолитые корпуса из высоколегированных сплавов Hastelloy или Titanium. Футеровка должна быть монолитной, без швов, чтобы исключить подтекание среды между корпусом и покрытием. В нашей практике был случай, когда дешевая задвижка с клеевой футеровкой потеряла покрытие из-за температурного расширения, что привело к коррозии чугунного корпуса и выбросу токсичной среды.
При выборе конструкции обратите внимание на тип направляющих. Направляющие ножа должны быть защищены от попадания абразивных частиц, иначе возникнет заклинивание. Лучшие модели имеют закрытые направляющие каналы или систему продувки. Если вы работаете с летучими или токсичными веществами, убедитесь, что сальниковое уплотнение штока имеет возможность установки камеры для сбора утечек или подключения к системе нейтрализации.
Материаловедение: выбор сплава и уплотнений под конкретные реагенты
Не существует универсального материала для химической отрасли. Успех эксплуатации ножевой задвижки на 90% зависит от корректного подбора материалов конструкции под конкретный химический агент. Инженеры часто совершают ошибку, ориентируясь только на температуру и давление, игнорируя химическую активность среды. Ниже мы приводим подробный разбор наиболее распространенных комбинаций.
Нержавеющие стали и их ограничения
Сталь AISI 304 (08Х18Н10) является базовым вариантом для слабощелочных и нейтральных сред. Однако в присутствии хлоридов (даже в небольших концентрациях) она подвержена питтинговой коррозии. Для химической отрасли стандартом де-факто стала сталь AISI 316L (10Х17Н13М2Т). Добавление молибдена значительно повышает стойкость к точечной коррозии. Но даже 316L не справляется с соляной кислотой любой концентрации и серной кислотой при высоких температурах.
Для более агрессивных сред применяются дуплексные стали (например, 2205) и супердуплексы. Они обладают вдвое большей прочностью на разрыв по сравнению с аустенитными сталями и лучшей стойкостью к коррозионному растрескиванию под напряжением. Если ваша система подвержена гидравлическим ударам, дуплексная сталь — единственный верный выбор для ножа.
Специальные сплавы: Hastelloy, Titan, Monel
Когда нержавеющие стали бессильны, в игру входят никелевые сплавы. Hastelloy C-276 является одним из самых универсальных материалов для работы с окислительными кислотами, хлором и гипохлоритом. Этот сплав дорог, но его использование оправдано на участках с высокими рисками аварии. Титан (Grade 2 или Grade 5) незаменим при работе с хлором, влажным хлористым водородом и некоторыми органическими кислотами. Однако титан категорически нельзя использовать в безводной среде или в присутствии плавиковой кислоты.
Monel (никель-медный сплав) отлично показывает себя в среде плавиковой кислоты и щелочей, но быстро корродирует в окислительных кислотах. Выбор между этими материалами требует обращения к таблицам коррозионной стойкости (Corrosion Resistance Charts), которые предоставляют производители сырья. Не полагайтесь на память или опыт коллег — химия не прощает приблизительности.
Полимерные покрытия и футеровка
Использование металлических корпусов с футеровкой позволяет снизить стоимость арматуры при сохранении химической стойкости. Поливинилиденфторид (PVDF) и перфторалкокси (PFA) являются лидерами в этой категории. PFA обладает свойствами, близкими к PTFE (тефлону), но имеет лучшую механическую прочность и адгезию к металлу. Футеровка из PFA выдерживает температуры до 200°C и практически инертна ко всем известным химикатам, кроме расплавленных щелочных металлов и фтора.
Важно различать литую футеровку и напыление. Литая футеровка толщиной 3-5 мм обеспечивает надежную защиту и долгий срок службы. Напыление тонким слоем (менее 1 мм) часто используется для удешевления продукции, но оно легко повреждается при монтаже или от температурных деформаций. Всегда уточняйте технологию нанесения покрытия у поставщика.
Эластомеры: битва за герметичность
Уплотнительное седло — это расходный материал, но его выбор определяет класс герметичности. Для химической отрасли основные варианты:
- EPDM (Этилен-пропиленовый каучук): Хорош для щелочей, кислот (кроме масляных), горячей воды и пара. Дешев, но разрушается от нефтепродуктов и многих растворителей.
- NBR (Нитрильный каучук): Отличная стойкость к маслам и топливам, но плохая устойчивость к озону, кислотам и полярным растворителям. В чистой химии применяется редко.
- Viton/FKM (Фторкаучук): Золотой стандарт для химической промышленности. Высокая термостойкость (до 200°C) и отличная химическая инертность к большинству кислот, масел и растворителей. Не подходит для кетонов, сложных эфиров и аммиака.
- FFKM (Перфторэластомер): Премиум-сегмент. Сохраняет свойства там, где Viton уже разрушается. Выдерживает экстремальные температуры и самые агрессивные среды. Цена может в 10-20 раз превышать цену EPDM.
- PTFE (Политетрафторэтилен): Используется в виде манжет или комбинированных седел. Абсолютная химическая стойкость, но низкая эластичность. Требует точной обработки ножа и отсутствия перекосов.
При заказе всегда предоставляйте поставщику полный состав среды, включая примеси. Даже 1% примеси неполярного растворителя в водном растворе может заставить вас перейти с EPDM на FKM.
Типы приводов и автоматизация: интеграция в АСУ ТП
Ручное управление ножевыми задвижками в химической промышленности допустимо только на вспомогательных линиях или для сервисного обслуживания. Основные технологические потоки требуют автоматизации. Выбор типа привода зависит от скорости срабатывания, доступной энергии и требований безопасности.
Пневматические приводы
Наиболее распространенный вариант в химической отрасли благодаря взрывобезопасности и простоте. Пневмоприводы бывают двух типов действия (возврат пружиной) и двойного действия. Для опасных сред предпочтительны приводы с возвратом пружиной в безопасное положение (Fail-Safe): при потере воздуха задвижка автоматически закрывается или открывается, предотвращая аварию.
Важный параметр — время срабатывания. Быстрое закрытие может вызвать гидроудар, который разрушит трубопровод или саму задвижку. Для регулирования скорости используются дроссели (потокорегулирующие клапаны) на линиях подачи воздуха. Мы рекомендуем устанавливать позиционеры, если требуется точное регулирование потока (хотя ножевые задвижки не являются регулирующей арматурой, они могут использоваться для грубой настройки).
Электрические приводы
Применяются там, где отсутствует сжатый воздух или требуется точное позиционирование. Электрические приводы обеспечивают высокий крутящий момент и возможность интеграции в цифровые системы управления через протоколы Modbus, Profibus или HART. Однако они требуют тщательной сертификации на взрывозащиту (Ex d, Ex e) при работе в зонах с потенциально взрывоопасными атмосферами.
Главный недостаток электроприводов — чувствительность к перегреву при частых циклах открытия/закрытия. Если технологический процесс требует частых переключений, пневматика будет надежнее. Также электрические приводы дороже в обслуживании и ремонте во влажных химических цехах.
Гидравлические приводы
Используются редко, преимущественно для задвижек большого диаметра (свыше DN300) или при очень высоких давлениях, где пневматика не может обеспечить необходимый усилие. Гидравлика компактна, но несет риск загрязнения среды маслом в случае разгерметизации, что недопустимо в многих химических производствах (например, в пищевой химии или фармацевтике).
Аксессуары и обратная связь
Любая автоматизированная задвижка должна быть оснащена концевыми выключателями для сигнализации положения (открыто/закрыто). Для диагностических целей рекомендуется установка датчиков крутящего момента и положения штока. Это позволяет предсказывать износ уплотнений: рост усилия на закрытие свидетельствует о загрязнении или деградации седла. Интеграция этих данных в систему predictive maintenance (прогнозного обслуживания) снижает вероятность внезапных отказов.
Сравнение производителей и критерии оценки качества
Рынок ножевых задвижек перенасыщен предложениями. Как отличить качественное изделие от контрафакта или низкоуровневого продукта? Мы разработали чек-лист, основанный на нашем опыте закупок и эксплуатации.
| Критерий | Высокое качество (Premium) | Средний сегмент (Standard) | Низкое качество (Budget) |
|---|---|---|---|
| Материал ножа | AISI 316L, Duplex 2205, Hastelloy. Полировка поверхности Ra < 0.8 мкм. | AISI 304, AISI 316. Стандартная механическая обработка. | Нержавеющая сталь неизвестного состава, следы ржавчины, шероховатость. |
| Уплотнение | Сменные манжеты из FKM/FFKM. Конструкция, позволяющая замену без демонтажа задвижки. | Резина EPDM/NBR. Замена возможна, но требует частичной разборки. | Несъемное уплотнение или дешевая резина. При износе требуется замена всей задвижки. |
| Корпус | Чугун GG25/GG40 с качественной футеровкой PFA/PTFE или цельная нержавейка. | Чугун с покраской epoxy или резиновой футеровкой. | Тонкостенный чугун, некачественная покраска, следы литья. |
| Герметичность | Класс А по ГОСТ 9544 или ISO 5208. Нулевая утечка. | Класс B или C. Допускается капельная утечка. | Нет гарантии герметичности, видимые зазоры. |
| Сертификация | Паспорта материалов, сертификаты 3.1 EN 10204, соответствие ATEX, PED. | Общий сертификат соответствия ТР ТС. | Отсутствие документов или копии с печатями сомнительного происхождения. |
Обращайте внимание на конструкцию верхней части задвижки. В качественных моделях шток защищен от попадания грязи и брызг химикатов сильфоном или защитным чехлом. Отсутствие такой защиты приводит к быстрому износу сальника и утечкам наружу. Также проверьте наличие смазочных ниппелей для направляющих ножа. Возможность регулярного технического обслуживания продлевает жизнь арматуры в разы.
Еще один важный аспект — ремонтопригодность. Задвижки с монолитным корпусом дешевле, но если изнашивается седло, их приходится выбрасывать. Модульные конструкции, где седло выполнено в виде сменной кассеты, позволяют проводить ремонт на месте силами эксплуатационного персонала. Это сокращает время простоя и затраты на складские запасы.
Практический пример: подход ООО Чжэцзян Гуаньли Клапан
Теоретические знания о материалах и конструкциях должны подкрепляться опытом реальных производителей, способных воплотить эти требования в металле. Ярким примером такого подхода является ООО Чжэцзян Гуаньли Клапан — специализированное предприятие из провинции Чжэцзян (Китай), которое зарекомендовало себя как надежный партнер в сфере поставок высоконадежной запорной арматуры для сложных промышленных условий.
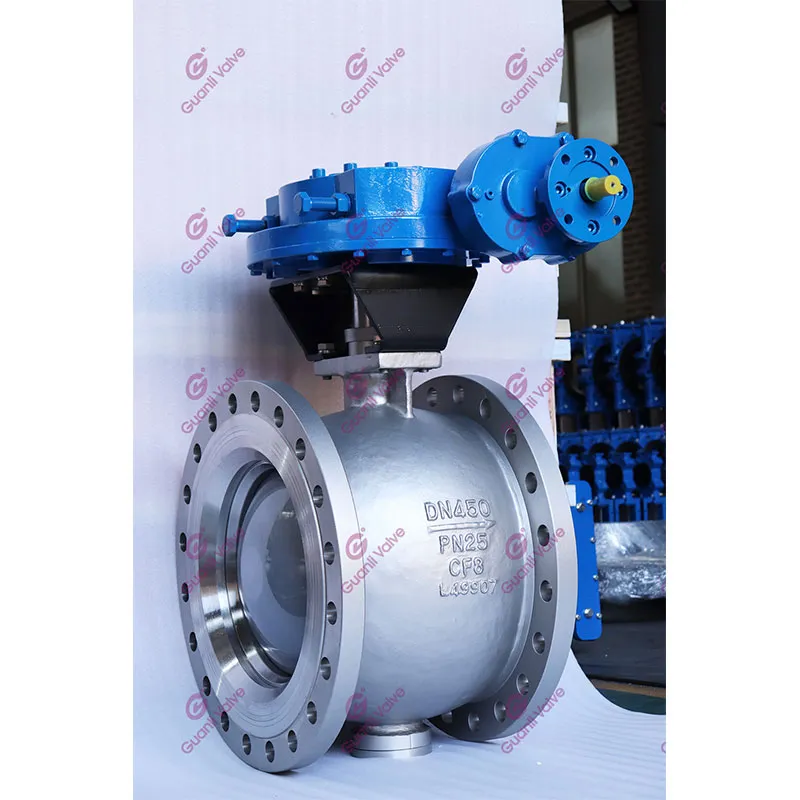
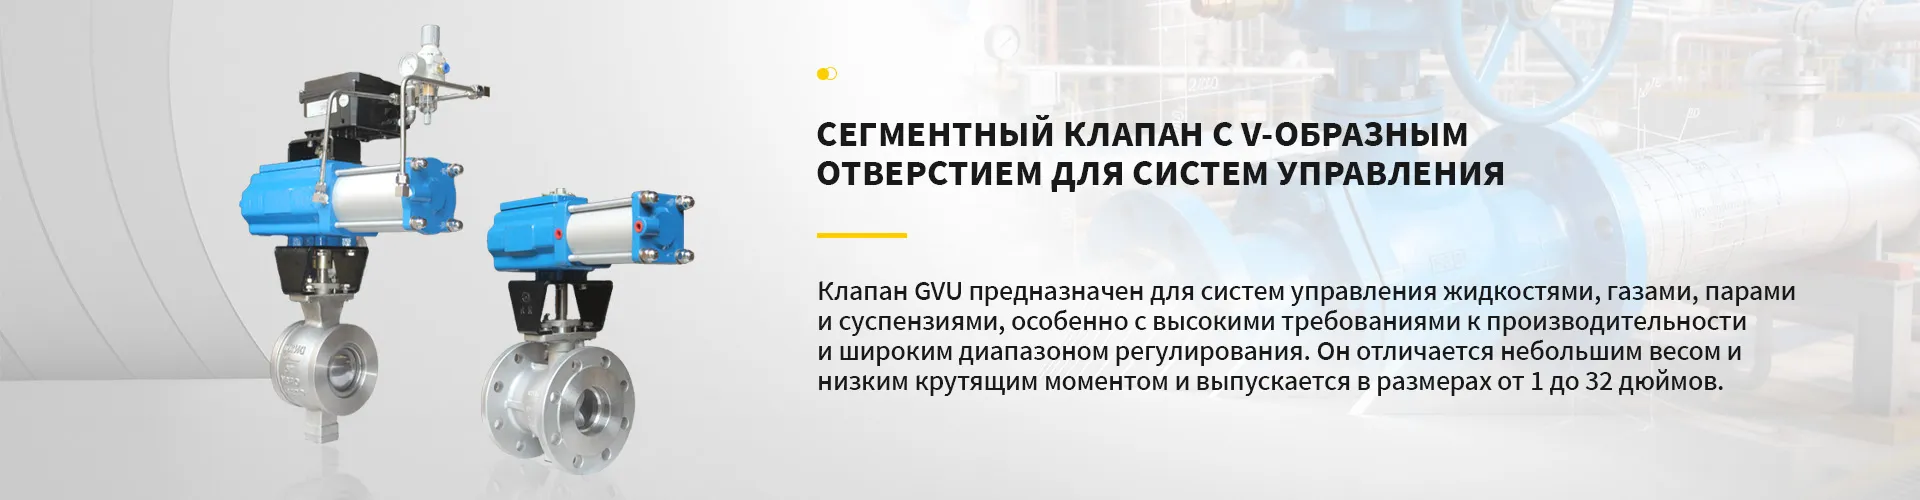
Компания фокусируется на разработке решений specifically для перекачки абразивных, вязких и загрязненных сред, что делает её продукцию особенно востребованной в химической отрасли. Продуктовая линейка ООО Чжэцзян Гуаньли Клапан включает широкий спектр ножевых задвижек (серии GKT, GKS, GKA, GKN и высокопроизводительные GKG HP), а также сегментные шаровые клапаны (в том числе V-образные исполнения GVU947). Такой ассортимент позволяет закрывать большинство задач по изоляции и регулированию потоков в одном месте.
Что отличает данного производителя в контексте обсуждаемых нами критериев качества?
- Строгий контроль качества: Производственная база оснащена современным оборудованием, а каждое изделие проходит комплексные заводские испытания на герметичность и прочность. Это напрямую соотносится с требованием нулевой утечки (класс А) для химических производств.
- Инженерная гибкость: Компания не просто предлагает каталожные изделия, но и готова разрабатывать индивидуальные решения под конкретные технические требования заказчика, учитывая специфику химического агента и условия эксплуатации.
- Ориентация на TCO: Конструктивные решения направлены на минимизацию эксплуатационных расходов и высокую ремонтопригодность, что снижает совокупную стоимость владения оборудованием.
Подобный системный подход, объединяющий передовые продукты с профессиональной экспертизой, является эталоном того, как должен выглядеть современный поставщик запорной арматуры для ответственных применений.
Монтаж и эксплуатация: типичные ошибки и их последствия
Даже самая дорогая задвижка выйдет из строя преждевременно, если она неправильно установлена или эксплуатируется. В химической отрасли ошибки монтажа стоят особенно дорого из-за риска химических ожогов и загрязнения окружающей среды.
- Выравнивание трубопровода. Ножевые задвижки чувствительны к перекосам фланцев. Если фланцы трубопровода не соосны, нож будет двигаться с перекосом, что приведет к одностороннему износу уплотнения и заклиниванию. Перед монтажом обязательно проверьте параллельность фланцев. Используйте лазерный нивелир или щупы. Допуск на перекос не должен превышать 1-2 мм на метр длины.
- Направление потока. Большинство ножевых задвижек являются однонаправленными. На корпусе есть стрелка, указывающая направление потока. Установка против потока приведет к тому, что давление среды будет отрывать нож от седла, вызывая вибрацию и утечки. В некоторых моделях допускается двунаправленный поток, но это должно быть явно указано в паспорте. Если вы не уверены, считайте задвижку однонаправленной.
- Затяжка болтов. Фланцевые соединения должны затягиваться крест-накрест с равномерным усилием. Использование динамометрического ключа обязательно. Перетяжка одного болта может деформировать корпус из чугуна или повредить футеровку, создав канал для утечки. Недотяжка приведет к выдавливанию прокладки под давлением.
- Защита от замерзания и перегрева. Хотя химические среды часто имеют высокую температуру, внешние воздействия могут быть критичными. Если задвижка установлена на улице, предусмотрите обогрев или теплоизоляцию, если среда склонна к кристаллизации при охлаждении. Кристаллизация внутри корпуса заблокирует движение ножа. При попытке открыть задвижку пневмопривод может сломать шток или согнуть нож.
- Регулярное обслуживание. Не ждите поломки. Введите график профилактических осмотров. Проверяйте наличие внешних утечек через сальник штока. Смазывайте направляющие ножа совместимой с средой смазкой (если это предусмотрено конструкцией). Для пневмоприводов проверяйте качество воздуха (отсутствие влаги и масла) и работу фильтров-регуляторов.
Одна из самых частых ошибок — использование задвижки в качестве регулирующего органа. Ножевые задвижки предназначены для работы в положениях «полностью открыто» или «полностью закрыто». Частичное открытие приводит к турбулентности потока, которая вызывает кавитацию и эрозию ножа и седла. Если вам нужно регулировать расход, установите отдельный регулирующий клапан, а ножевую задвижку используйте как отсечной орган.
Экономическое обоснование: TCO вместо начальной цены
При закупке оборудования для химической отрасли руководствоваться только начальной стоимостью (CAPEX) — путь к убыткам. Необходимо оценивать совокупную стоимость владения (TCO — Total Cost of Ownership). Дешевая задвижка может стоить в 2 раза меньше премиальной, но если ее уплотнения меняют каждые 3 месяца, а дорогой аналог служит 3 года, экономия иллюзорна.
Рассмотрим пример. Задвижка DN150 для перекачки гипохлорита натрия. Бюджетный вариант стоит 50 000 руб., премиальный — 120 000 руб. Бюджетная задвижка требует замены уплотнений каждые 4 месяца (стоимость комплекта 5 000 руб. + работа 10 000 руб.). За год расходы составят: 50 000 + 3 * 15 000 = 95 000 руб. Плюс простой линии на 2 часа каждые 4 месяца. Премиальная задвижка с уплотнением из FFKM служит 2 года без вмешательства. Расходы за год: 60 000 руб. (амортизация) + 0 руб. обслуживание. Разница очевидна, не считая стоимости простоя производства, которая может исчисляться сотнями тысяч рублей в час.
Кроме того, учитывайте риски штрафов за экологические нарушения. Утечка даже небольшого количества токсичного вещества из-за отказа дешевой арматуры может привести к штрафам, многократно превышающим стоимость всего парка задвижек. Инвестиции в надежность — это страховка от непредвиденных расходов.
Часто задаваемые вопросы
Какой класс герметичности необходим для химической отрасли?
Для большинства химических производств требуется класс герметичности «А» по ГОСТ 9544-2015 или класс VI по ANSI/FCI 70-2. Это означает полное отсутствие видимых утечек. Для токсичных, легковоспламеняющихся или дорогих продуктов недопустимы даже капельные утечки. Убедитесь, что выбранная задвижка сертифицирована на этот класс герметичности с конкретным типом уплотнения.
Можно ли использовать ножевую задвижку для регулирования расхода?
Нет, не рекомендуется. Ножевые задвижки конструктивно не предназначены для дросселирования потока. Работа в промежуточных положениях вызывает вибрацию ножа, эрозию уплотнения и кавитацию. Это быстро выведет арматуру из строя. Для регулирования используйте специальные регулирующие клапаны, а ножевую задвижку оставьте для полного перекрытия потока.
Как часто нужно менять уплотнительные кольца?
Интервал замены зависит от агрессивности среды, температуры, давления и частоты циклов срабатывания. Для мягких сред (вода, слабые щелочи) интервал может составлять 1-2 года. Для агрессивных кислот или абразивных суспензий — от 3 до 6 месяцев. Мы рекомендуем вести журнал наблюдений и заменять уплотнения при первых признаках снижения усилия закрытия или появления микро-утечек, не дожидаясь аварийной ситуации.
Подходят ли ножевые задвижки для вакуумных систем?
Стандартные ножевые задвижки не рассчитаны на глубокий вакуум, так как конструкция ножа и седла может пропускать воздух внутрь трубопровода. Однако существуют специальные исполнения с усиленным прижимом ножа и специальными вакуумными уплотнениями. Если ваша система работает под вакуумом, обязательно укажите это требование поставщику при заказе.
Что делать, если задвижка заклинила?
Не применяйте чрезмерное усилие через привод или маховик — это приведет к поломке штока или деформации ножа. Сначала сбросьте давление в трубопроводе. Попробуйте вручную (если возможно) слегка покачать шток вперед-назад, чтобы сорвать возможные отложения. Если не помогает, демонтируйте задвижку и осмотрите внутренние полости на предмет кристаллизации или попадания посторонних предметов. Часто проблема решается очисткой и смазкой направляющих.
Заключение и рекомендации по выбору поставщика
Ножевые задвижки для химической отрасли — это высокотехнологичный продукт, требующий глубокого понимания процессов коррозии, гидродинамики и материаловедения. Правильный выбор арматуры обеспечивает безопасность, экологичность и экономическую эффективность производства. Не экономьте на этапе проектирования и подбора материалов. Потратьте время на анализ химического состава среды и условий эксплуатации.
При выборе поставщика обращайте внимание не только на цену, но и на техническую компетенцию. Хороший поставщик задаст вам десятки вопросов о среде, температуре, давлении и режимах работы, прежде чем предложить решение. Он предоставит чертежи, паспорта материалов и сертификаты соответствия. Избегайте компаний, которые предлагают «универсальные» решения для всех случаев.
Мы рекомендуем проводить входной контроль качества каждой партии задвижек. Проверяйте маркировку материалов, качество обработки поверхностей и наличие сопроводительной документации. Только такой подход гарантирует долгосрочную и безаварийную работу вашего оборудования.
Если вы столкнулись с сложной задачей по подбору запорной арматуры для агрессивных сред, наши эксперты готовы помочь вам с расчетом и выбором оптимальной конфигурации. Мы обладаем опытом поставок ножевых задвижек для химической промышленности на крупнейшие предприятия региона и знаем все подводные камни этого процесса.
Свяжитесь с нами сегодня для получения технической консультации и коммерческого предложения. Наши инженеры помогут вам подобрать решение, которое обеспечит максимальную надежность и минимальную совокупную стоимость владения.