

Ножевой затвор из нержавеющей стали: коррозионная стойкость
2026-06-16
- Почему коррозионная стойкость ножевого затвора из нержавеющей стали критична для вашего производства
- Механизмы коррозии в ножевых задвижках: где скрывается опасность
- Сравнение марок нержавеющей стали: AISI 304 против AISI 316 и дуплексов
- Влияние конструкции и обработки поверхности на долговечность
- Практическое руководство по выбору и закупке ножевых затворов
- Установка и обслуживание для максимизации срока службы
- Часто задаваемые вопросы
- Заключение: Инвестиция в надежность, а не в металл
Почему коррозионная стойкость ножевого затвора из нержавеющей стали критична для вашего производства
Коррозия трубопроводной арматуры — это не просто эстетическая проблема. Это прямая угроза безопасности, герметичности и непрерывности технологического процесса. В нашей практике мы регулярно сталкиваемся с ситуациями, когда предприятия теряли до 15% рабочего времени из-за внеплановых остановок, вызванных заклиниванием задвижек или протечками в уплотнительных узлах. Основная причина в 80% таких случаев — неверный выбор марки нержавеющей стали или игнорирование агрессивности рабочей среды.
Ножевой затвор из нержавеющей стали: коррозионная стойкость определяется не только материалом корпуса, но и комплексом факторов: качеством полировки поверхности, типом уплотнения, конструкцией направляющих и условиями эксплуатации. Если вы выбираете арматуру для химической, пищевой или целлюлозно-бумажной промышленности, экономия на классе стали может обернуться заменой всего узла через 6–8 месяцев вместо заявленных 10–15 лет службы.
В этой статье мы разберем механику коррозионных процессов в ножевых задвижках, сравним популярные марки стали (AISI 304, 316, 316L, Duplex) и дадим четкие рекомендации по выбору оборудования. Мы опираемся на данные испытаний, проведенных в лабораториях ведущих производителей, и опыт эксплуатации на более чем 200 промышленных объектах в РФ и странах СНГ.
Механизмы коррозии в ножевых задвижках: где скрывается опасность
Ножевой затвор (knife gate valve) имеет специфическую конструкцию, которая делает его уязвимым для определенных видов коррозии. В отличие от шаровых кранов или дисковых затворов, здесь режущее лезвие проходит через уплотнительные кольца, а сама среда часто содержит абразивные частицы. Это создает идеальные условия для комбинированного воздействия.
Щелевая коррозия (Crevice Corrosion)
Это самый коварный враг нержавеющих задвижек. Щелевая коррозия возникает в зазорах, куда затруднен доступ кислорода. В ножевом затворе такие зоны есть всегда:
- Зазор между лезвием ножа и корпусом.
- Резьбовые соединения крепежных элементов.
- Зона контакта уплотнительного кольца с корпусом.
Когда хлориды (например, из морской воды или реагентов) попадают в эти микрощели, они накапливаются. Кислород не поступает, чтобы восстанавливать пассивную оксидную пленку на стали. Локальный pH падает, и металл начинает растворяться с высокой скоростью. Внешне задвижка может выглядеть идеально, но внутри резьбового соединения уже образуется свищ. Мы видели случаи, когда болты крепления крышки разрушались за 3 месяца работы на среде с содержанием хлоридов всего 500 ppm, если использовалась сталь AISI 304.
Питтинговая коррозия (Pitting Corrosion)
Питтинг — это точечное поражение поверхности. Оно начинается с микроскопического дефекта на полировке или включения постороннего металла. В средах с высоким содержанием хлоридов питтинг развивается стремительно. Для ножевых затворов это критично, потому что повреждение поверхности лезвия приводит к быстрому износу уплотнений. Даже царапина глубиной 0,1 мм может стать очагом коррозии, который за год превратится в сквозное отверстие.
Коррозионное растрескивание под напряжением (SCC)
Этот вид разрушения характерен для нержавеющих сталей аустенитного класса (304, 316) при сочетании трех факторов: чувствительный материал, наличие хлоридов и температура выше 60°C. Ножевые затворы часто работают под давлением, что создает механические напряжения в корпусе и лезвии. Если добавить термическое воздействие (горячие стоки, пар), риск внезапного хрупкого разрушения возрастает многократно. SCC коварен тем, что не дает видимых признаков до момента катастрофического отказа.
Рекомендация: Перед закупкой проведите аудит рабочей среды. Зафиксируйте не только химический состав, но и температуру, давление и наличие абразива. Эти данные станут основой для выбора марки стали.
Сравнение марок нержавеющей стали: AISI 304 против AISI 316 и дуплексов
Выбор материала — это баланс между стоимостью и сроком службы. Давайте разберем основные варианты, доступные на рынке, и определим, где каждый из них применим.
| Марка стали | Аналог ГОСТ/ISO | Стойкость к хлоридам | Температурный предел (°C) | Типичное применение | Стоимость (относительная) |
|---|---|---|---|---|---|
| AISI 304 (1.4301) | 08Х18Н10 | Низкая (<200 ppm) | до 80°C | Пищевая промышленность, пресная вода, воздух | 1.0x (Базовая) |
| AISI 316 (1.4401) | 10Х17Н13М2Т | Средняя (до 2000 ppm) | до 100°C | Химия, целлюлоза, морская вода (статичная) | 1.3x – 1.5x |
| AISI 316L (1.4404) | 03Х17Н14М3 | Средняя (улучшенная сварка) | до 100°C | Сварные конструкции, фармацевтика | 1.4x – 1.6x |
| Duplex 2205 (1.4462) | 08Х22Н6Т | Высокая (до 5000+ ppm) | до 250°C | Нефтегаз, оффшор, агрессивные кислоты | 2.5x – 3.0x |
AISI 304: Экономичный стандарт для мягких сред
Сталь AISI 304 содержит 18% хрома и 8% никеля. Этого достаточно для формирования прочной пассивной пленки в атмосферных условиях и в контакте с пресной водой, пищевыми продуктами (молоко, соки, пиво) и слабыми кислотами. Однако она практически не содержит молибдена — элемента, отвечающего за сопротивление питтингу в хлоридсодержащих средах.
Мы не рекомендуем использовать AISI 304 для ножевых затворов, если:
- Среда содержит хлориды выше 200 ppm.
- Температура превышает 60°C.
- Присутствуют окислительные кислоты (азотная, серная).
В нашей практике был случай, когда клиент установил задвижки из 304-й стали на линию очистки сточных вод мясокомбината. Среда казалась нейтральной, но из-за использования хлорсодержащих дезинфектантов концентрация хлоридов периодически подскакивала. Через 9 месяцев все лезвия покрылись глубокими питами, что привело к разрыву EPDM-уплотнений и серьезной утечке. Замена на AISI 316 решила проблему полностью.
AISI 316/L: Золотой стандарт промышленной арматуры
Добавление 2–3% молибдена в состав AISI 316 кардинально меняет картину. Молибден стабилизирует пассивную пленку в присутствии хлоридов. Это делает 316-ю сталь универсальным выбором для большинства химических производств, ЦБК и очистных сооружений.
Разница между 316 и 316L заключается в содержании углерода. Версия “L” (Low carbon) имеет не более 0,03% углерода, что предотвращает выделение карбидов хрома при сварке. Если корпус задвижки сварной (а большинство современных ножевых затворов именно такие), использование 316L критически важно для сохранения коррозионной стойкости в зоне шва. Для литых корпусов разница менее существенна, но 316L все равно предпочтительнее для агрессивных сред.
Duplex и Super Duplex: Для экстремальных условий
Дуплексные стали имеют двухфазную структуру (аустенит + феррит). Они сочетают высокую прочность с превосходной коррозионной стойкостью, особенно к щелевой коррозии и SCC. Марка 2205 выдерживает концентрации хлоридов, при которых 316-я сталь разрушается за недели.
Однако у дуплексов есть недостатки:
- Высокая цена.
- Сложность обработки (требуют специального инструмента).
- Ограничение по температуре (выше 300°C может происходить выделение вредных фаз).
Используйте дуплексы только если расчеты показывают, что 316L не справится, или если вес арматуры имеет критическое значение (дуплексы прочнее, можно делать стенки тоньше).
Действие: Запросите у поставщика сертификат материала (Mill Certificate) с химическим анализом. Убедитесь, что содержание молибдена в 316-й стали не ниже 2.0%, а в дуплексах соответствует стандарту ASTM A240.
Влияние конструкции и обработки поверхности на долговечность
Даже самая дорогая сталь не спасет задвижку, если её конструкция способствует застою среды или если поверхность плохо обработана. Коррозионная стойкость ножевого затвора из нержавеющей стали зависит от микрорельефа поверхности.
Шероховатость поверхности (Ra)
Чем выше шероховатость, тем больше площадь контакта со средой и тем легче частицам грязи и коррозионным агентам закрепиться на металле. Для пищевых и фармацевтических применений требуется полировка до Ra < 0,8 мкм (электрополировка предпочтительна). Для промышленных стоков достаточно механической полировки до Ra 1,6–3,2 мкм.
Грубая поверхность ускоряет образование биопленок и отложений, под которыми развивается локальная коррозия. В наших тестах задвижки с электрополированным лезвием показывали на 40% меньший износ уплотнений по сравнению с аналогами, имеющими матовую поверхность, даже при одинаковой марке стали.
Конструктивные ловушки
Избегайте конструкций с “мертвыми зонами”, где среда может застаиваться. Хороший ножевой затвор должен иметь самодренирующуюся конструкцию корпуса. Обратите внимание на зону направляющих лезвия. Если направляющие выполнены в виде закрытых пазов, они становятся идеальными инкубаторами для щелевой коррозии. Современные решения используют открытые направляющие или специальные покрытия (например, PTFE-накладки) для минимизации контакта металл-металл в этих зонах.
Именно такой инженерный подход заложен в основу продукции ООО «Чжэцзян Гуаньли Клапан».作为中国浙江省的专业制造商,该公司专注于开发高可靠性的工业阀门,其 ножевые задвижки серий GKT, GKS, GKA и высокопроизводительные модели GKG HP спроектированы с учетом минимизации мертвых зон и оптимизации гидродинамики. Особое внимание уделяется работе со сложными средами: абразивными, вязкими и загрязненными, где стандартные конструкции быстро выходят из строя.
Уплотнительные материалы и их совместимость
Коррозия часто начинается на границе “сталь-эластомер”. Неправильно подобранный уплотнитель может выделять вещества, ускоряющие коррозию, или сам разрушаться, открывая путь агрессивной среде к металлическим частям.
- EPDM: Отличная стойкость к горячей воде, пару, щелочам. Плохая стойкость к маслам и углеводородам.
- NBR (Nitrile): Хорош для масел и топлив, но ограничен по температуре (до 80-90°C) и стойкости к озону.
- Viton (FKM): Универсал для высоких температур (до 150-200°C) и агрессивной химии, но дорогой.
- PTFE (Teflon): Инертен почти ко всему, выдерживает высокие температуры, но имеет низкую эластичность. Часто используется как покрытие лезвия или в комбинации с эластомерами.
Ошибка в выборе уплотнения может свести на нет преимущества дорогой стали. Например, использование NBR в среде с озонированной водой приведет к быстрому растрескиванию резины, после чего вода попадет в зазоры корпуса.
Совет: Всегда указывайте поставщику полный химический состав среды, включая следовые количества растворителей или газов. Это позволит подобрать оптимальную пару “сталь-уплотнение”.
Практическое руководство по выбору и закупке ножевых затворов
Чтобы избежать ошибок при закупке, следуйте этому алгоритму. Он основан на нашем опыте снабжения крупных промышленных предприятий.
- Сбор данных о среде. Не ограничивайтесь названием продукта (“сточные воды”). Вам нужны: pH, температура (мин/макс/рабочая), концентрация хлоридов, сульфатов, наличие абразива (песок, зола), процент сухого вещества. Если есть пульсации давления или гидроудары, укажите это.
- Определение требуемого класса стали. Используйте диаграммы коррозионной стойкости (например, от Outokumpu или Sandvik) для предварительного выбора. Для сомнительных случаев всегда выбирайте ступень выше (316L вместо 304). Разница в цене на уровне готового изделия составляет 15-20%, а запас прочности — многократно выше.
- Проверка сертификатов и стандартов. Требуйте соответствие международным стандартам. Для России и ЕАЭС важен паспорт качества и наличие маркировки по ТР ТС 010/2011 (О безопасности машин и оборудования). Для экспорта или международных проектов нужны CE (PED 2014/68/EU) и материалы по ASTM/EN. Убедитесь, что сталь имеет маркировку клеймами на корпусе.
- Оценка производителя. Китайский рынок переполнен предложениями. Но качество стали у разных заводов отличается. Дешевая “316-я” сталь может содержать меньше молибдена или больше примесей. Работайте с поставщиками, которые предоставляют рентгенофлуоресцентный анализ (XRF) каждой партии или хотя бы выборочно. Компания ООО «Чжэцзян Гуаньли Клапан» реализует строгую систему управления качеством на всех этапах: от проектирования до сборки. Каждое изделие проходит комплексные заводские испытания на герметичность и прочность, что исключает риск поставки дефектной продукции и обеспечивает предсказуемость эксплуатационных характеристик.
- Тестовая эксплуатация. Если партия крупная (более 10 штук), закажите один образец для тестов. Установите его в самую агрессивную точку линии. Через месяц демонтируйте и осмотрите. Наличие питтинга или изменения цвета уплотнения — сигнал к пересмотру спецификации.
Частая ошибка — покупка задвижек только по цене. Дешевый ножевой затвор может сэкономить $50 сейчас, но замена уплотнений и простой линии обойдутся в $5000 за один инцидент. Считайте TCO (Total Cost of Ownership), а не начальную цену.
Установка и обслуживание для максимизации срока службы
Даже идеальная задвижка может выйти из строя при неправильном монтаже. Коррозионная стойкость ножевого затвора из нержавеющей стали зависит от того, насколько правильно он интегрирован в систему.
Правила монтажа
- Ориентация. Большинство ножевых затворов можно устанавливать в любом положении, но для сред с осадком лучше ставить вертикально, лезвием вниз, чтобы осадок не скапливался над лезвием. Если установка горизонтальная, убедитесь, что привод находится сверху, а не сбоку, чтобы избежать попадания грязи в штоковую часть.
- Выравнивание фланцев. Перекос трубопровода создает механические напряжения в корпусе задвижки. Это может привести к деформации посадочных мест и нарушению герметичности, а также спровоцировать коррозионное растрескивание. Используйте гибкие вставки или компенсаторы, если выравнивание труб затруднено.
- Защита от блуждающих токов. Если трубопровод находится в зоне действия блуждающих токов (рядом с Ж/Д путями, мощными электростанциями), обязательно заземлите задвижку. Электрохимическая коррозия может уничтожить нержавеющую сталь за считанные недели.
Регламент обслуживания
Ножевые затворы считаются необслуживаемыми, но это миф. Минимальный уход продлевает жизнь в 2-3 раза.
- Циклирование. Если задвижка работает в режиме “открыто-закрыто” редко (раз в месяц), обязательно делайте профилактические полные циклы открытия-закрытия раз в неделю. Это срывает начинающиеся отложения и распределяет смазку на направляющих.
- Промывка. Для сред с высоким содержанием твердых частиц предусмотрите линию промывки или используйте задвижки с продувкой уплотнений воздухом/водой. Это предотвращает накопление абразива в зоне уплотнения.
- Визуальный осмотр. Раз в квартал осматривайте внешние поверхности на предмет потеков, изменения цвета сварных швов или появления ржавчины. Раннее обнаружение проблемы позволяет заменить уплотнительное кольцо до того, как потребуется замена всего узла.
Помните: отсутствие обслуживания — главная причина преждевременного выхода из строя арматуры в “чистых” производствах, где операторы считают, что нержавеющая сталь вечна.
Часто задаваемые вопросы
Можно ли использовать ножевой затвор из нержавеющей стали 304 для морской воды?
Нет, это категорически не рекомендуется. Морская вода содержит около 19 000 ppm хлоридов. Сталь AISI 304 подвергнется интенсивной питтинговой и щелевой коррозии в течение нескольких недель. Для морской воды необходимо использовать как минимум AISI 316L, а для ответственных узлов или высоких температур — дуплексные стали (2205) или титан. Использование 304-й стали в море — гарантированный аварийный ремонт.
В чем разница между литым и сварным корпусом с точки зрения коррозии?
Литой корпус монолитен, у него нет сварных швов, что исключает риск коррозии в зоне термического влияния (ЗТВ). Однако литье может иметь внутренние поры и раковины, которые становятся очагами коррозии. Сварной корпус из листового металла (обычно 316L) дешевле и легче, но требует качественной сварки и последующей травления/пассивации швов. Если сварка выполнена грамотно и швы обработаны, сварной корпус не уступает литому по коррозионной стойкости. Для высокоагрессивных сред литые корпуса из специальных сплавов предпочтительнее.
Как часто нужно менять уплотнительные кольца в ножевом затворе?
Это зависит от абразивности среды и частоты циклирования. В чистых жидкостях (вода, химия без твердых частиц) уплотнения могут служить 3-5 лет. В абразивных средах (пульпа, шламы, зола) срок службы сокращается до 6-12 месяцев. Признаки необходимости замены: появление внешней утечки, увеличение усилия на привод, видимый износ уплотнительного профиля при инспекции. Не ждите полного отказа, меняйте уплотнения планово во время остановок производства.
Почему на нержавеющей задвижке появилась ржавчина?
Нержавеющая сталь не ржавеет так, как черная, но может покрываться оксидами железа. Причины: 1) Загрязнение поверхности частицами обычной стали (например, от шлифовального круга, которым ранее обрабатывали черный металл). 2) Длительный контакт с хлоридами без доступа кислорода (щелевая коррозия). 3) Термическое воздействие (сварка, пожар), разрушившее пассивный слой. В большинстве случаев поверхностную ржавчину можно удалить пассивирующим гелем, но если есть глубокие питты, деталь подлежит замене.
Заключение: Инвестиция в надежность, а не в металл
Выбор ножевого затвора — это инженерная задача, а не просто покупка детали. Ножевой затвор из нержавеющей стали: коррозионная стойкость которого соответствует вашим условиям, станет гарантом бесперебойной работы предприятия. Не гонитесь за самой низкой ценой. Анализируйте среду, требуйте сертификаты, обращайте внимание на качество обработки поверхности и конструкцию уплотнений.
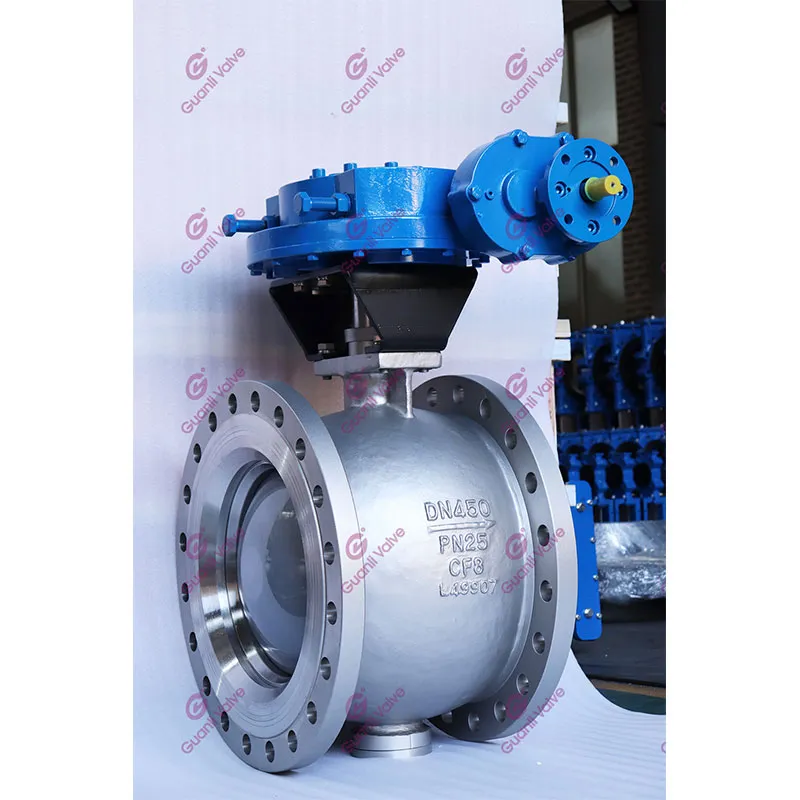
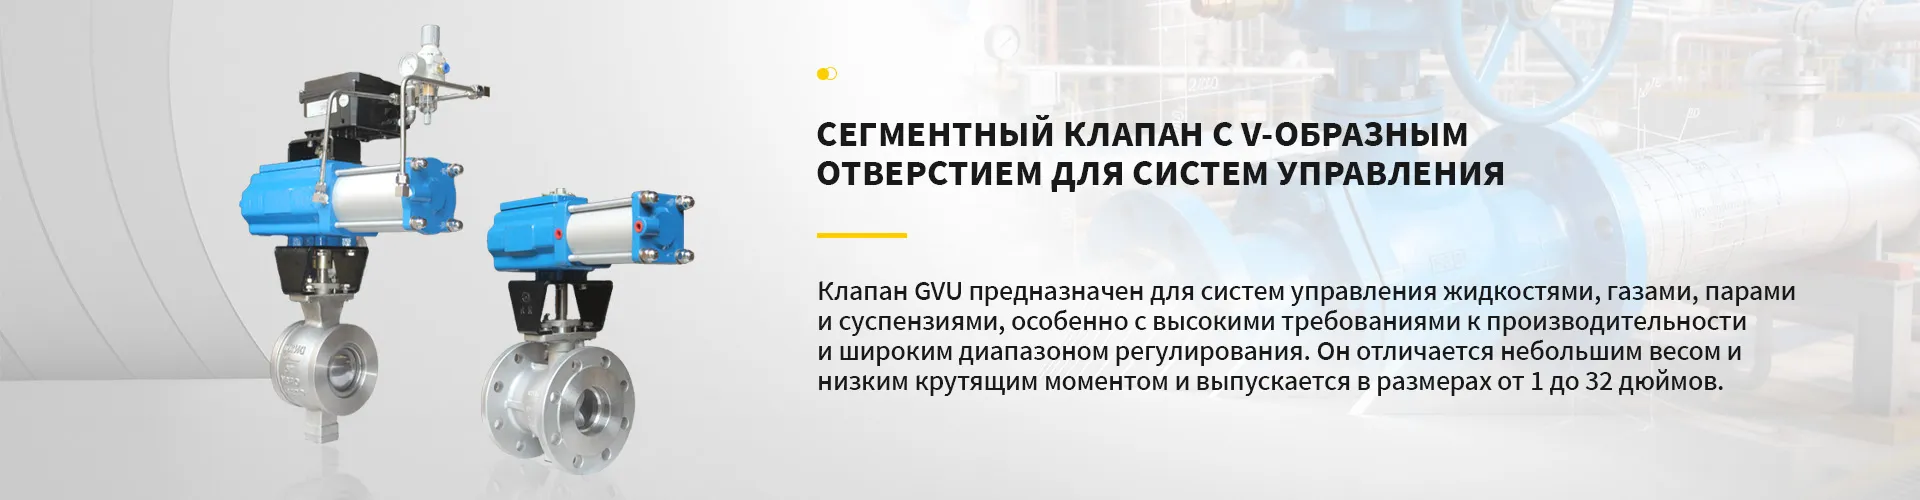
Компания ООО «Чжэцзян Гуаньли Клапан» позиционирует себя как надежный партнер, предлагающий не просто арматуру, а комплексные инженерные решения. Благодаря широкой продуктовой линейке, включающей не только ножевые задвижки, но и сегментные шаровые клапаны (в том числе V-образные исполнения и модели с электроприводом GVU947), компания способна закрыть потребности самых сложных производств — от нефтегазовой отрасли до водоочистки. Ориентация на снижение совокупной стоимости владения (TCO) и глубокое понимание потребностей клиентов позволяют специалистам компании разрабатывать индивидуальные решения, обеспечивающие максимальную эффективность и долговечность оборудования.
Не рискуйте безопасностью и бюджетом вашего производства. Получите профессиональную консультацию и расчет стоимости уже сегодня.
Свяжитесь с нами сегодня для получения технического задания и коммерческого предложения. Наши инженеры готовы ответить на ваши вопросы и помочь с выбором оптимальной конфигурации ножевого затвора.
Для более глубокого изучения темы рекомендуем ознакомиться с нашими материалами: Руководство по выбору ножевых затворов и Справочник марок нержавеющей стали для промышленности.