

Кастомизация ножевых задвижек под проект
2026-06-22
- Кастомизация ножевых задвижек под проект: почему стандартные решения не работают в сложных условиях
- Анатомия отказа: когда стандартная задвижка выходит из строя
- Материаловедение: выбор сплава и покрытий для экстремальных условий
- Конструктивные особенности: адаптация геометрии под задачу
- Процесс кастомизации: от ТЗ до серийного производства
- Экономическое обоснование: TCO против начальной цены
- Инженерный подход ООО «Чжэцзян Гуаньли Клапан»: от теории к практике
- Часто задаваемые вопросы
- Заключение: ваш проект заслуживает точного решения
Кастомизация ножевых задвижек под проект: почему стандартные решения не работают в сложных условиях
В нашей практике, охватывающей более 15 лет поставок промышленной арматуры на рынки СНГ и Европы, мы столкнулись с одной неизменной истиной: стандартная ножевая задвижка — это компромисс. Компромисс между ценой и надежностью, который часто оказывается фатальным для технологического процесса. Когда инженер-проектировщик закладывает в спецификацию типовую модель, он исходит из усредненных данных. Однако реальность эксплуатации диктует свои условия: абразивный износ пульпы превышает расчетный в три раза, температура среды колеблется непредсказуемо, а требования к герметичности ужесточаются новыми экологическими нормами.
Кастомизация ножевых задвижек под проект — это не просто маркетинговый ход производителей. Это инженерная необходимость для предприятий, где простой линии стоит дороже, чем сама арматура. Мы видели, как попытки сэкономить на этапе закупки “типового” оборудования приводили к остановке целых производственных линий на целлюлозно-бумажных комбинатах из-за заклинивания ножа в уплотнении. Или к утечкам токсичных сред на химических заводах из-за несовместимости материала прокладки с агрессивным реагентом.
Эта статья написана для главных инженеров, руководителей отделов закупок и технических директоров, которые устали менять задвижки каждые полгода. Здесь нет общих фраз о “высоком качестве”. Только конкретные технические параметры, реальные кейсы отказов и четкий алгоритм того, как правильно сформулировать техническое задание (ТЗ) на изготовление нестандартной арматуры. Мы разберем, как адаптировать конструкцию под ваши условия, какие материалы действительно работают в abrasive-средах и почему сертификация EAC или CE может стать второстепенным фактором по сравнению с правильной геометрией ножа.
Анатомия отказа: когда стандартная задвижка выходит из строя
Прежде чем говорить о кастомизации, нужно понять, что именно ломается. В 80% случаев претензии к ножевым задвижкам связаны не с дефектом литья корпуса, а с несоответствием конструкции условиям эксплуатации. Стандартная задвижка проектируется для работы с нейтральными средами при давлении до 10 бар и температуре до 80°C. Но давайте посмотрим правде в глаза: такие идеальные условия встречаются редко.
Один из наших клиентов, крупный производитель удобрений, столкнулся с проблемой частых протечек через шток. Они использовали стандартную задвижку с набивковым уплотнением для работы с аммиачной селитрой. Проблема была не в качестве набивки, а в том, что кристаллы соли оседали на штоке при каждом цикле открытия-закрытия. При обратном ходе штока эти кристаллы действовали как абразив, разрушая сальниковое уплотнение за 3-4 недели. Стандартное решение предполагало замену сальника, что приводило к постоянным простоям.
Решение пришло через кастомизацию: мы изменили конструкцию верхней части задвижки, установив скребок (scraper ring) из PTFE, который очищал шток при каждом движении, и заменили стандартную набивку на усиленное манжетное уплотнение с пружиной. Срок службы узла увеличился с 1 месяца до 18 месяцев. Это классический пример того, как небольшая доработка конструкции решает системную проблему.
Другой распространенный сценарий — работа с волокнистыми средами, такими как целлюлозная масса или сточные воды с большим содержанием длинноволокнистых включений. Стандартный нож с двусторонней заточкой и V-образным профилем часто не справляется с перерезанием волокон, которые наматываются на кромку. В результате задвижка не закрывается полностью, оставляя проход для среды. В таких случаях требуется изменение геометрии ножа: использование односторонней заточки под углом 45 градусов или применение ножа с серрейторной (зубчатой) кромкой, которая работает по принципу пилы, разрезая волокна, а не сдавливая их.
Если вы сейчас выбираете арматуру для нового проекта, задайте себе вопрос: какая именно среда будет проходить через задвижку? Не просто “вода” или “шлам”, а точный химический состав, размер твердых частиц, их форма и концентрация. Ответ на этот вопрос определит 90% успеха вашей кастомизации.
Ключевые параметры для анализа перед заказом
- Абразивность среды: Измеряется в потере массы материала за определенный цикл. Для высокоабразивных сред (рудная пульпа, зола) стандартная сталь CF8M (316L) изнашивается за считанные недели. Требуется нанесение твердосплавного покрытия или использование чугуна с высоким содержанием хрома.
- Липкость и адгезия: Склонность среды к налипанию на внутренние поверхности. Если среда липкая, стандартная прямоугольная камера корпуса станет местом накопления отложений, что заблокирует движение ножа. Необходима конструкция корпуса без застойных зон, возможно, с круглым проходным сечением или специальной обработкой поверхностей.
- Температурные деформации: При температурах выше 150°C или ниже -20°C материалы меняют свои линейные размеры. Стандартные зазоры между ножом и корпусом могут привести к заклиниванию или, наоборот, к чрезмерной протечке. Кастомизация включает расчет тепловых расширений и подбор материалов с близкими коэффициентами температурного расширения.
Материаловедение: выбор сплава и покрытий для экстремальных условий
Выбор материала — это фундамент надежности. В контексте запроса кастомизация ножевых задвижек под проект, мы не ограничиваемся выбором между чугуном и нержавеющей сталью. Мы говорим о точном подборе сплавов под конкретную химическую и механическую нагрузку. Ошибка здесь стоит дорого: коррозия может пронзить корпус за несколько месяцев, а кавитация — превратить нож в решето.
Для большинства химических применений стандартом является нержавеющая сталь AISI 316L (аналог 03Х17Н14М3). Она устойчива к широкому спектру кислот и щелочей. Однако, если в среде присутствуют ионы хлора в концентрации выше 200 ppm при температуре выше 60°C, 316L подвержена питтинговой коррозии. В таких случаях мы рекомендуем переход на супердуплексные стали (например, 2205) или никелевые сплавы (Hastelloy C276). Да, это увеличивает стоимость задвижки в 3-5 раз, но срок службы возрастает в 10-15 раз.
Особое внимание следует уделить паре “нож-седло”. Это сердце задвижки. Если нож и седло изготовлены из одинакового материала, риск схватывания (galling) при трении крайне высок, особенно в сухих или мало смазываемых средах. Правило большого пальца: один из элементов пары должен быть тверже другого или иметь другое покрытие.
Мы успешно применяем следующие комбинации для кастомизированных решений:
| Условия эксплуатации | Материал ножа | Материал корпуса/седел | Покрытие/Обработка |
|---|---|---|---|
| Высокая абразивность (пульпа, шлак) | Нержавеющая сталь 316L | Чугун GGG-40 или GGG-50 | Наплавка карбида вольфрама на кромку ножа (толщина 2-3 мм) |
| Агрессивная химия (кислоты, хлор) | Hastelloy C276 или Titanium Gr.2 | Нержавеющая сталь 316L с футеровкой | Электрополировка всех контактных поверхностей |
| Пищевая промышленность (CIP/SIP) | NSS 316L (Ra < 0.8 мкм) | NSS 316L | Отсутствие мертвых зон, полировка Ra < 0.4 мкм |
| Высокие температуры (>200°C) | Жаропрочная сталь 310S | Сталь WCB или LF2 | Графитовое уплотнение, расширенные зазоры |
В нашей практике был случай, когда клиент настаивал на использовании полностью нержавеющей задвижки для перекачки морской воды с песком. Через два месяца ножи вышли из строя из-за эрозионно-коррозионного износа. Мы заменили корпус на специальный бронзовый сплав, устойчивый к морской воде, а ножи покрыли керамическим напылением. Проблема была решена. Этот пример показывает, что “более дорогая нержавейка” не всегда является лучшим решением.
При заказе кастомизированной арматуры всегда требуйте паспорт материалов (Material Certificate) согласно стандарту EN 10204 3.1 или 3.2. Это гарантирует, что заявленный сплав действительно соответствует химическому составу. Для рынков РФ и ЕАЭС наличие сертификата соответствия ТР ТС 010/2011 “О безопасности машин и оборудования” является обязательным. Убедитесь, что ваш поставщик может предоставить не только декларацию, но и протоколы испытаний материалов.
Источник: ТР ТС 010/2011 “О безопасности машин и оборудования”
Конструктивные особенности: адаптация геометрии под задачу
Геометрия задвижки определяет её гидравлические характеристики и способность противостоять механическим нагрузкам. Стандартные задвижки имеют моноблочный или разборный корпус. Для кастомизации под сложные проекты мы часто отходим от этих шаблонов.
1. Форма ножа.
Стандартный нож имеет плоскую форму. Но для сред с высокой вязкостью или содержащих крупные твердые частицы мы рекомендуем ножи с усиленным ребром жесткости или двутавровым профилем. Это предотвращает изгиб ножа при перепадах давления. Если задвижка работает в режиме дросселирования (частичное открытие), плоский нож быстро разрушается из-за кавитации и вибрации. В таких случаях используется нож с особой формой кромки, стабилизирующей поток.
2. Конструкция уплотнений.
Это самый критикуемый узел. Резиновые уплотнения (EPDM, NBR) подходят для температур до 100-120°C. Для более высоких температур или агрессивных сред используются уплотнения из PTFE (тефлон) или графита.
В проектах, где требуется полная герметичность (класс А по ГОСТ 9544), мы применяем систему двойных уплотнений с камерой для смазки или контрольной жидкости между ними. Это позволяет контролировать целостность уплотнения и предотвращать выброс среды в атмосферу.
Также важна конструкция прижимного механизма. Стандартные задвижки используют пружины или резиновые компенсаторы для прижима седел к ножу. В условиях сильной вибрации пружины могут уставать или ломаться. Мы предлагаем гидравлический или пневматический прижим седел, который обеспечивает постоянное усилие независимо от внешних условий.
3. Привод и интерфейс.
Кастомизация не заканчивается на корпусе. Подбор привода — это отдельная инженерная задача. Для больших диаметров (DN>300) и высоких давлений ручного привода недостаточно. Необходим пневмо- или электропривод.
Важный нюанс: крутящий момент. Производители приводов часто указывают номинальный момент. Но для ножевых задвижек, особенно “заросших” или с липкой средой, пусковой момент может превышать номинальный в 2-3 раза. Мы всегда закладываем коэффициент запаса 1.5-2.0 при подборе привода.
Также стоит рассмотреть возможность установки редуктора с механическим ограничителем хода, чтобы предотвратить чрезмерное давление ножа на седло, что может привести к его деформации.
Если ваш проект предполагает установку задвижек в труднодоступных местах или во взрывоопасных зонах (Ex-zones), необходимо предусмотреть специальные интерфейсы для подключения приводов, соответствующие стандартам ATEX или IECEx. В России это регулируется требованиями к взрывозащищенному оборудованию. Убедитесь, что поставщик может предоставить сертификат соответствия для всего узла “задвижка-привод”.
Процесс кастомизации: от ТЗ до серийного производства
Как правильно заказать кастомизированную задвижку? Многие покупатели совершают ошибку, отправляя поставщику просто опросный лист с базовыми параметрами. Этого недостаточно. Процесс должен быть итеративным и включать глубокую техническую проработку.
- Сбор детальных данных о среде.
Не ограничивайтесь названием продукта. Предоставьте поставщику полный химический анализ, гранулометрический состав (если есть твердые частицы), температуру и давление в рабочем и пусковом режимах. Укажите частоту циклов открытия/закрытия. Если среда склонна к кристаллизации, предупредите об этом. Эти данные позволят инженерам выбрать правильные материалы и зазоры. - Анализ существующих проблем (если идет замена).
Если вы заменяете вышедшие из строя задвижки, предоставьте фото поврежденных узлов. Фото изношенного ножа, разрушенного уплотнения или corroded корпуса скажет инженеру больше, чем десять страниц текста. Мы часто просим клиентов прислать образец вышедшей из строя детали для лабораторного анализа причин отказа. - Разработка технического предложения.
На этом этапе поставщик должен предложить не просто модель, а решение. Оно должно включать чертежи общего вида (GA drawings), спецификацию материалов, расчет срока службы уплотнений и рекомендации по монтажу. Обратите внимание на раздел “Limitations” (Ограничения). Честный поставщик всегда укажет, в каких условиях его изделие работать не будет. - Прототипирование и испытания.
Для крупных проектов или критических узлов мы рекомендуем заказать опытный образец. Его можно испытать на тестовом стенде или установить на байпасной линии. Испытания должны включать проверку на герметичность, усилие открытия/закрытия и устойчивость к гидроударам. Не бойтесь тратить время на этот этап. Он сэкономит миллионы в будущем. - Сертификация и документация.
Убедитесь, что готовое изделие сопровождается полным пакетом документов: паспорт изделия, руководство по эксплуатации, сертификаты на материалы, сертификат соответствия (ГОСТ, CE, EAC). Для экспортных проектов может потребоваться сертификация по API 6D или ISO 9001.
Важно помнить, что кастомизация увеличивает срок изготовления. Если стандартная задвижка отгружается за 2-4 недели, то нестандартная может изготавливаться 8-12 недель. Планируйте закупки заранее. Однако, многие поставщики, включая нашу компанию, держат на складе полуфабрикаты (корпуса, заготовки ножей), что позволяет сократить срок изготовления кастомизированных изделий до 4-6 недель.
Экономическое обоснование: TCO против начальной цены
Главный аргумент против кастомизации — высокая начальная цена. Кастомизированная задвижка может стоить в 2-3 раза дороже стандартной. Но давайте посчитаем совокупную стоимость владения (Total Cost of Ownership — TCO).
TCO включает в себя:
– Начальную стоимость покупки.
– Стоимость монтажа и пусконаладки.
– Стоимость обслуживания (замена уплотнений, ремонт).
– Стоимость простоев производства из-за отказов.
– Стоимость утилизации.
Рассмотрим пример. Стандартная задвижка стоит 500 USD. Срок службы уплотнений — 3 месяца. Замена уплотнений требует остановки линии на 4 часа. Стоимость часа простоя — 1000 USD. За год (8000 часов работы) мы получаем:
– Покупка: 500 USD.
– Замена уплотнений: 4 раза в год * 4 часа * 1000 USD = 16 000 USD.
– Итого TCO за первый год: 16 500 USD.
Кастомизированная задвижка стоит 1500 USD. Срок службы уплотнений — 18 месяцев. За год замен не требуется.
– Покупка: 1500 USD.
– Обслуживание: 0 USD.
– Итого TCO за первый год: 1500 USD.
Разница очевидна. Даже если учесть, что кастомизированная задвижка прослужит всего 2 года, а стандартную придется менять полностью каждый год из-за износа корпуса, экономия составит десятки тысяч долларов. Кроме того, снижается риск аварийных ситуаций и экологических штрафов.
Для руководителей закупок важно донести эту логику до финансового отдела. Инвестиции в кастомизацию — это не расходы, а страховка от потерь. Мы рекомендуем использовать калькуляторы TCO, которые предоставляют многие серьезные производители арматуры, для обоснования бюджета.
Инженерный подход ООО «Чжэцзян Гуаньли Клапан»: от теории к практике
Реализация описанных выше принципов кастомизации требует не только теоретических знаний, но и мощной производственной базы, способной гибко реагировать на индивидуальные требования заказчика. Именно такой подход реализует компания ООО «Чжэцзян Гуаньли Клапан» (Zhejiang Guanli Valve Co., Ltd.), специализирующаяся на разработке и производстве высоконадёжных промышленных запорно-регулирующих устройств.
Расположенное в провинции Чжэцзян (Китай), предприятие позиционирует себя не просто как производитель, а как надёжный партнёр, фокусирующийся на инновациях и эксплуатационной эффективности. Продукция компании изначально предназначена для работы в сложных условиях: перекачка абразивных, вязких и загрязнённых сред — это основная специализация «Гуаньли Клапан», а не побочная опция.
Основная продуктовая линейка компании идеально закрывает потребности в кастомизации:
- Ножевые задвижки: Широкий спектр моделей, включая однонаправленные и двунаправленные исполнения. Особого внимания заслуживают специализированные серии для тяжелых сред: серия GKT с полнопроходным каналом, модели GKS, GKA, GKN, а также высокопроизводительные задвижки GKG HP, разработанные для максимального ресурса в экстремальных условиях.
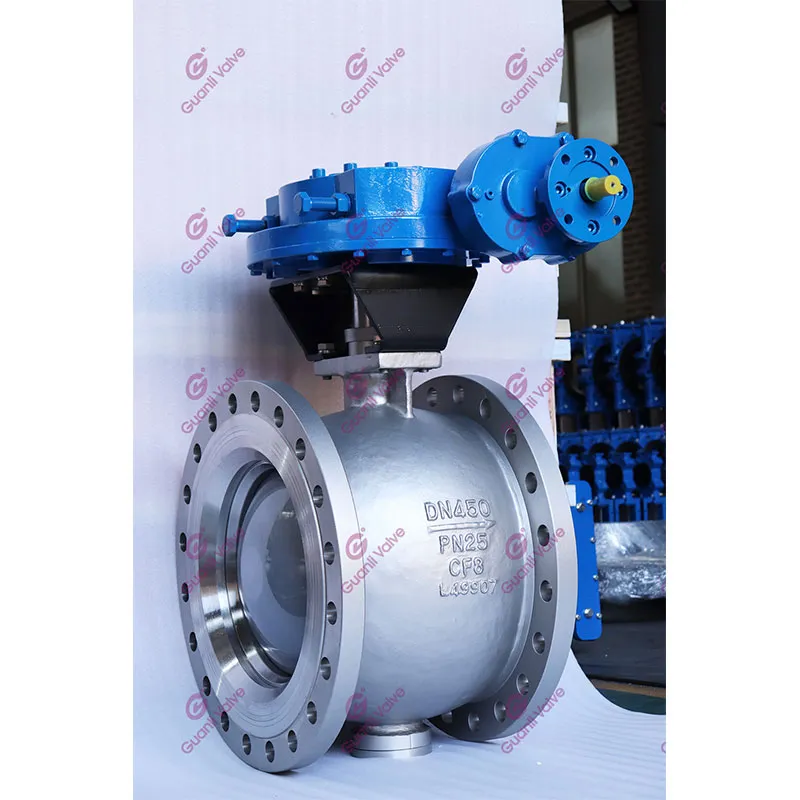
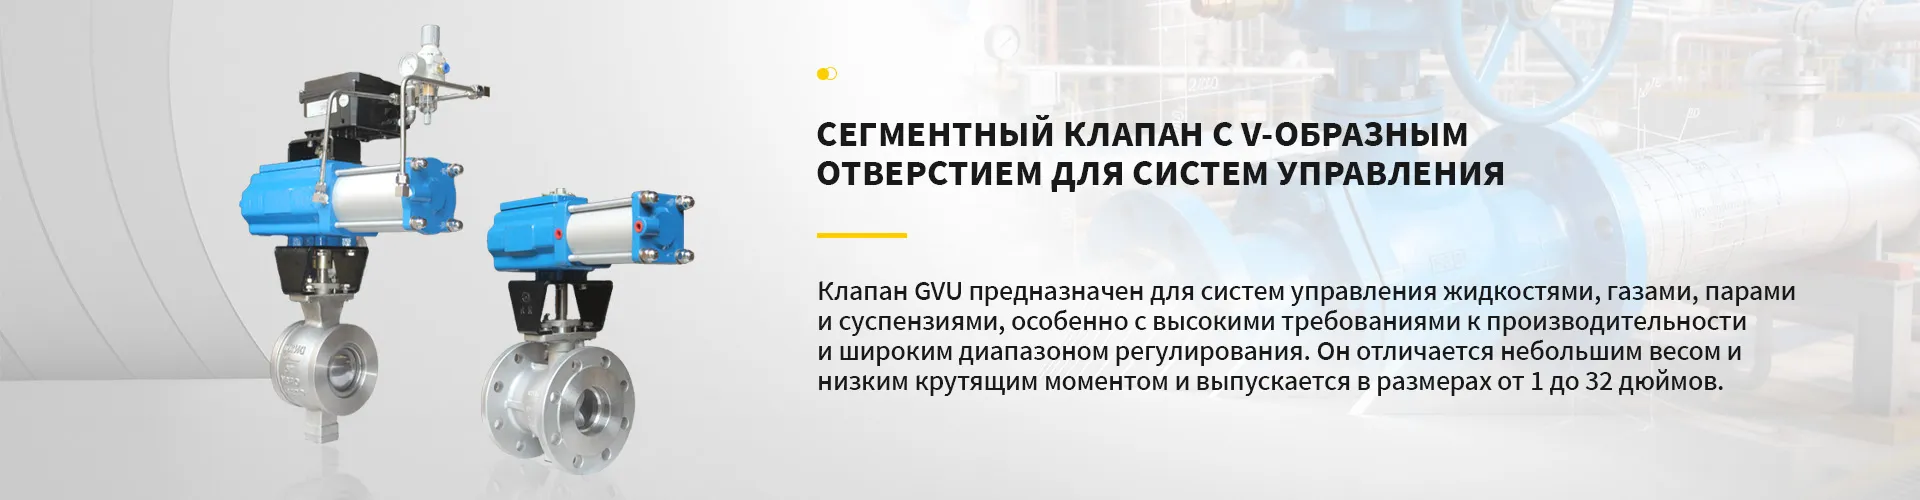
- Сегментные шаровые клапаны: V-образные исполнения (стандартные и высокого давления), позволяющие точно регулировать поток даже в загрязненных средах. Доступны решения с различными типами приводов, включая электрические (модель GVU947), червячные передачи и пружинно-диафрагменное управление.
Ключевым преимуществом «Чжэцзян Гуаньли Клапан» является инженерная гибкость. Техническая команда компании обладает многолетним опытом и готова разрабатывать индивидуальные решения под конкретные условия эксплуатации, будь то изменение геометрии ножа, подбор уникальных сплавов или интеграция специальных приводов. Производственная база оснащена современным оборудованием, а строгая система контроля качества реализуется на всех этапах: от проектирования и механической обработки до сборки и финальных испытаний. Каждое изделие проходит комплексные заводские тесты на герметичность и прочность, что обеспечивает предсказуемую сроковую дисциплину и соответствие заявленным характеристикам.
Такой системный подход позволяет компании снижать совокупную стоимость владения (TCO) для своих клиентов, предлагая продукты, которые служат дольше и требуют меньше обслуживания. Видение «Гуаньли Клапан» заключается в объединении передовых продуктов, профессиональной экспертизы и надёжного сопровождения на всех этапах жизненного цикла оборудования.
Часто задаваемые вопросы
Можно ли кастомизировать уже установленную стандартную задвижку?
Да, в большинстве случаев это возможно. Наиболее частые доработки включают замену типа уплотнения (например, с резинового на PTFE), нанесение защитного покрытия на нож, установку скребков на шток или замену привода на более мощный. Однако, изменение геометрии корпуса или ножа требует заводских условий и практически невыполнимо на месте. Мы рекомендуем проводить аудит существующего парка арматуры и составлять план модернизации приоритетных узлов.
Какие сроки изготовления кастомизированных задвижек?
Стандартный срок составляет 6-10 недель. Он зависит от сложности изменений и доступности специальных материалов (например, Hastelloy или титана). Если требуются уникальные литейные формы, срок может увеличиться до 14-16 недель. Для срочных проектов некоторые производители, включая «Чжэцзян Гуаньли Клапан», предлагают услугу ускоренного производства за дополнительную плату, сокращая срок до 4 недель за счет использования готовых полуфабрикатов и оптимизированной логистики.
Влияет ли кастомизация на гарантийные обязательства?
Нет, если кастомизация выполняется заводом-изготовителем. Напротив, правильно подобранное под условия эксплуатации оборудование снижает количество гарантийных случаев. Гарантия распространяется на все измененные узлы. Важно лишь строго соблюдать рекомендации по монтажу и эксплуатации, указанные в паспорте кастомизированного изделия. Если же вы самостоятельно вносите изменения в конструкцию (например, перевариваете патрубки), гарантия аннулируется.
Как проверить качество кастомизированной задвижки при приемке?
Помимо визуального осмотра и проверки размеров, требуйте проведения гидравлических испытаний на прочность и герметичность. Протокол испытаний должен быть предоставлен вместе с изделием. Для критических применений рекомендуется провести неразрушающий контроль (УЗК или рентген) сварных швов и литья. Также проверьте соответствие материалов сертификатам: проведите спектральный анализ основных деталей (нож, корпус) независимой лабораторией, если есть сомнения.
Заключение: ваш проект заслуживает точного решения
Инженерная мысль не терпит шаблонов там, где есть риски. Кастомизация ножевых задвижек под проект — это инструмент, который позволяет превратить слабое звено трубопроводной системы в ее самый надежный элемент. Мы рассмотрели, как выбор материалов, геометрии и уплотнений влияет на срок службы и общую экономику предприятия. Отказ от стандартных решений в пользу адаптированных требует больших первоначальных усилий и затрат времени, но окупается многократно за счет снижения простоев и затрат на обслуживание.
Не позволяйте стандартным каталогам диктовать условия вашей эксплуатации. Анализируйте среду, считайте TCO и требуйте от поставщиков инженерного подхода, а не просто отгрузки товара. Если вы сталкиваетесь со сложными условиями эксплуатации, абразивными средами или высокими требованиями к герметичности, свяжитесь с нашими техническими специалистами. Мы поможем разработать спецификацию, которая обеспечит бесперебойную работу вашего производства на годы вперед.
Свяжитесь с нами сегодня для консультации по вашему проекту и получения предварительного расчета стоимости кастомизированных решений.
Для более глубокого изучения темы выбора промышленной арматуры рекомендуем ознакомиться с нашим руководством по выбору запорной арматуры для агрессивных сред.