

Задвижка ножевая для абразивных шламов: выбор
2026-06-16
- Выбор ножевой задвижки для абразивных шламов: критерии, которые определяют срок службы узла
- Почему стандартные задвижки умирают в абразивных средах
- Конструктивные особенности: что искать в спецификации
- Материалы исполнения: химия против физики
- Актуаторы и автоматизация: пневматика или гидравлика?
- Стандарты и сертификация: гарантия качества
- Экономическое обоснование: TCO вместо цены покупки
- Практический пример: решения от ООО «Чжэцзян Гуаньли Клапан»
- Часто задаваемые вопросы
- Пошаговый алгоритм выбора поставщика и модели
- Заключение: инвестиция в надежность
Выбор ножевой задвижки для абразивных шламов: критерии, которые определяют срок службы узла
В нашей практике инженерного консалтинга мы регулярно сталкиваемся с одной и той же проблемой: предприятие закупает стандартные промышленные задвижки для перекачки пульпы, хвостов обогащения или цементного раствора, и через три месяца получает счет на замену изношенных узлов. Причина всегда одна — несоответствие конструкции запорной арматуры физико-химическим свойствам рабочей среды. Задвижка ножевая для абразивных шламов: выбор которой часто сводится к поиску самой низкой цены на Alibaba, на деле требует глубокого понимания гидродинамики, материаловедения и специфики уплотнительных технологий.
Абразивный шлам — это не просто «грязная вода». Это многокомпонентная система, где твердые частицы (кварц, руда, зола, оксиды металлов) движутся с высокой скоростью, создавая эффект пескоструйной обработки внутренних поверхностей трубопровода и арматуры. Если вы выбираете задвижку, которая не способна противостоять этому эффекту, вы не просто теряете деньги на ремонте. Вы рискуете остановкой всей производственной линии, экологическими штрафами за разливы и простоем оборудования, стоимость которого может исчисляться тысячами долларов в час.
Эта статья написана инженерами, которые проектировали системы транспортировки шламов для горно-обогатительных комбинатов в Сибири и металлургических заводов в Центральной России. Мы не будем пересказывать каталоги производителей. Мы разберем, почему одни задвижки живут 10 лет, а другие — 3 недели, и как выбрать оборудование, которое окупит себя в первый же год эксплуатации.
Почему стандартные задвижки умирают в абразивных средах
Чтобы сделать правильный выбор, нужно понять механизм отказа. В большинстве случаев выход из строя происходит не из-за давления, а из-за эрозии и заклинивания. Рассмотрим два основных сценария, которые мы наблюдали на реальных объектах.
Первый сценарий — эрозия корпуса и седла. Когда шлам проходит через частично открытую задвижку, скорость потока локально возрастает. Твердые частицы ударяются о металлические поверхности под острым углом. За сотни часов работы это приводит к образованию каверн и проточин. Если материал корпуса — обычная углеродистая сталь (например, Ст20 или аналог ASTM A105), она сотрется за считанные месяцы. Мы видели случаи, когда толщина стенки корпуса уменьшалась на 40% за полгода, что приводило к разгерметизации и аварийным ситуациям.
Второй сценарий — заклинивание ножа. В конструкциях с мягкими уплотнениями (EPDM, NBR) абразивные частицы часто попадают в зону контакта ножа и уплотнения. При закрытии задвижки эти частицы вдавливаются в резину, создавая неровности. При следующем открытии нож царапает уплотнение, увеличивая зазор. Со временем шлам начинает просачиваться даже в полностью закрытом положении. Более того, если частицы крупнее зазора между ножом и направляющими, механизм может заклинить намертво, требуя демонтажа всего узла и применения гидравлических прессов для разборки.
Ключевой вывод: Выбор задвижки должен базироваться не на диаметре трубопровода, а на гранулометрическом составе шлама и концентрации твердой фазы. Игнорирование этих параметров — прямая дорога к преждевременному выходу оборудования из строя.
Конструктивные особенности: что искать в спецификации
Когда вы открываете технический паспорт (datasheet) потенциального поставщика, обратите внимание на следующие конструктивные элементы. Именно они отличают специализированную шламовую задвижку от универсальной.
Тип уплотнения: металлическое против эластомерного
Это самый частый вопрос, который нам задают заказчики. Что лучше: металл по металлу или металл по резине?
Металлическое уплотнение (Metal-to-Metal): Идеально для сред с высокой температурой (выше 120°C) или наличием агрессивных химических реагентов, разрушающих резину. Однако оно требует идеальной шлифовки поверхностей и часто допускает небольшую утечку (класс герметичности B или C по ГОСТ 9544). Для абразивных шламов металлическое уплотнение рискованно: если частица попадет между седлами, она оставит борозду, и герметичность будет нарушена навсегда.
Эластомерное уплотнение (Elastomer Seat): Наиболее распространенное решение для шламов. Резина (обычно износостойкий полиуретан или специальный EPDM) обладает эффектом «самозатирания». Когда нож прижимается к седлу, резина обволакивает его, обеспечивая полную герметичность (класс А). Современные конструкции используют систему «раздуваемого» седла или седла с предварительным натягом, которое автоматически компенсирует износ. Наш опыт показывает, что для большинства хвостов обогащения при температуре до 80°C эластомерное уплотнение служит в 3-5 раз дольше металлического.
Защита штока и направляющих
Шток задвижки — это ахиллесова пята конструкции. Если шлам попадет на шток, он высохнет и превратится в абразивную пасту, которая быстро разрушит сальниковое уплотнение. Качественная задвижка для абразивных сред должна иметь:
- Полностью защищенный шток: Конструкция, где шток не контактирует с рабочей средой напрямую, либо имеет эффективную систему промывки/очистки.
- Направляющие ножа из твердых сплавов: Направляющие должны быть выполнены из закаленной стали или покрыты карбидом вольфрама. Это предотвращает износ самих направляющих и обеспечивает плавное движение ножа даже при наличии отложений.
- Скребковая система (Scraper System): Некоторые премиальные модели оснащены механическими скребками, которые очищают нож от налипающего шлама при каждом ходе. Это критически важно для липких глинистых шламов.
Проходное сечение (Full Bore vs. Reduced Bore)
Для абразивных шламов мы настоятельно рекомендуем использовать задвижки с полным проходным сечением (Full Bore). В таких задвижках диаметр отверстия в открытом состоянии равен внутреннему диаметру трубы. Это исключает зоны застоя, где шлам может оседать и затвердевать, образуя пробки. Задвижки с суженным проходом создают турбулентность и ускоряют износ входного патрубка.
Материалы исполнения: химия против физики
Выбор материала — это компромисс между стойкостью к абразивному износу и коррозионной стойкостью. Часто то, что хорошо против трения, плохо против кислоты, и наоборот.
| Материал | Применение | Преимущества | Недостатки |
|---|---|---|---|
| Чугун ВЧ (GGG40/50) | Нейтральные шламы, вода, низкая абразивность | Низкая стоимость, хорошая литейная качество | Хрупкость, низкая стойкость к сильному абразиву |
| Углеродистая сталь (WCB/A105) | Общие промышленные применения | Высокая прочность, свариваемость | Подвержена коррозии и быстрому абразивному износу без покрытия |
| Нержавеющая сталь (304/316L) | Коррозионные среды, пищевые шламы | Отличная коррозионная стойкость | Мягче чугуна, может быстрее изнашиваться от чистого абразива (кварца) |
| Дуплексная сталь (2205) | Морская вода, высококоррозионные шламы | Высокая прочность и коррозионная стойкость | Высокая цена, сложность обработки |
| Покрытия (HVOF, Карбид вольфрама) | Экстремальный абразив | Твердость до 1200 HV, срок службы x5-x10 | Дорогое нанесение, риск отслоения при ударах |
В нашей практике наиболее эффективным решением для тяжелых абразивных шламов является комбинация: корпус из нержавеющей стали 316L (для защиты от коррозии) с наплавкой из карбида вольфрама на критических зонах (седло, направляющие) и нож из закаленной стали 440C или дуплекса. Такое сочетание обеспечивает устойчивость как к химической агрессии, так и к механическому истиранию.
Если бюджет ограничен, рассмотрите вариант корпуса из чугуна ВЧ с эпоксидным покрытием толщиной не менее 250 мкм. Это защитит корпус от внешней коррозии и немного снизит трение внутри, но не спасет от прямого воздействия крупных абразивных частиц.
Актуаторы и автоматизация: пневматика или гидравлика?
Ручное управление задвижками на трубопроводах диаметром свыше DN150 в шламовых системах — это ошибка. Давление столба жидкости и трение шлама требуют огромных усилий для закрытия/открытия. Операторы часто используют рычаги-удлинители, что приводит к деформации штока и поломке редуктора.
Выбор привода зависит от доступной энергии на объекте и требуемой скорости срабатывания.
Пневматические приводы
Наиболее популярны благодаря простоте и безопасности. Для шламовых задвижек рекомендуется использовать приводы двойного действия (double-acting) с запасом крутящего момента не менее 30-50% от расчетного. Этот запас необходим для «срыва» заклинившего ножа или продавливания уплотнения при налипании шлама.
Важно: Используйте пневмоприводы с ручным дублером (handwheel override). В случае отключения воздуха вы сможете закрыть задвижку вручную, чтобы локализовать аварию.
Гидравлические приводы
Применяются для больших диаметров (DN300 и выше) или высоких давлений. Гидравлика обеспечивает большее усилие при компактных размерах. Однако она требует наличия гидростанции и более сложного обслуживания. Мы рекомендуем гидравлику только там, где пневмосеть не может обеспечить необходимое давление или расход воздуха.
Электроприводы
Используются реже из-за риска перегрева двигателя при частых циклах открытия/закрытия и сложности обеспечения взрывозащиты во влажных помещениях обогатительных фабрик. Если вы выбираете электропривод, убедитесь, что он имеет класс защиты IP68 и функцию термозащиты.
Стандарты и сертификация: гарантия качества
При импорте оборудования или работе с российскими производителями требуйте соблюдения следующих стандартов. Их наличие в документации — маркер серьезного подхода завода.
- ГОСТ 15150: Определяет климатическое исполнение. Для открытых площадок в России обязательно исполнение У1 или ХЛ1 (морозостойкие материалы уплотнений и смазок).
- ISO 9001:2015: Система менеджмента качества производителя. Не гарантирует качество конкретной задвижки, но гарантирует, что процессы контроля на заводе налажены.
- EAC (ТР ТС 010/2011, ТР ТС 032/2013): Обязательная сертификация для оборудования, работающего под давлением, на территории Евразийского экономического союза. Без маркировки EAC эксплуатация незаконна.
- API 598 / ISO 5208: Стандарты испытаний на герметичность. Требуйте протокол испытаний, где указано, что задвижка прошла тест воздухом или водой под давлением без утечек.
Один из наших клиентов столкнулся с тем, что поставщик из Юго-Восточной Азии предоставил сертификат CE, который оказался поддельным. При первой же проверке Ростехнадзора объект был оштрафован, а партию задвижек пришлось демонтировать. Всегда проверяйте номер сертификата в реестре органа по сертификации.
Экономическое обоснование: TCO вместо цены покупки
Многие закупщики смотрят только на цену единицы оборудования (CAPEX). Это ловушка. Для шламовых задвижек решающим параметром является совокупная стоимость владения (TCO — Total Cost of Ownership).
Давайте сравним два варианта для условного узла DN200:
Вариант А (Бюджетный): Цена 50 000 руб. Срок службы уплотнения — 2 месяца. Замена требует остановки линии на 4 часа и работы двух слесарей. Стоимость простоя линии — 100 000 руб./час. Стоимость работ и запчастей — 10 000 руб.
За год: 6 замен. Стоимость простоя: 6 * 4 * 100 000 = 2 400 000 руб. Стоимость запчастей: 6 * 10 000 = 60 000 руб. Итого TCO за год: 2 460 000 + 50 000 (покупка) = 2 510 000 руб.
Вариант Б (Премиальный): Цена 150 000 руб. Срок службы уплотнения — 12 месяцев. Замена 1 раз в год.
За год: 1 замена. Стоимость простоя: 1 * 4 * 100 000 = 400 000 руб. Стоимость запчастей: 5 000 руб. Итого TCO за год: 405 000 + 150 000 (покупка) = 555 000 руб.
Разница очевидна. Премиальная задвижка экономит предприятию почти 2 миллиона рублей в год, несмотря на то, что её начальная цена в 3 раза выше. Этот расчет следует привести вашему финансовому директору, чтобы обосновать покупку качественного оборудования.
Практический пример: решения от ООО «Чжэцзян Гуаньли Клапан»
Теоретические знания о материалах и конструкциях важны, но еще важнее понимать, как эти принципы реализуются в реальном оборудовании. Ярким примером подхода, ориентированного на надежность в сложных условиях, является продукция компании ООО «Чжэцзян Гуаньли Клапан» (Zhejiang Guanli Valve). Это специализированное предприятие из провинции Чжэцзян (Китай), которое позиционирует себя не просто как производитель, а как инженерный партнер, фокусирующийся на инновациях и эксплуатационной эффективности.
Почему мы упоминаем именно этого производителя в контексте абразивных шламов? Потому что их продуктовая линейка разработана с учетом тех самых проблем, которые мы описали выше.
Специализация на сложных средах
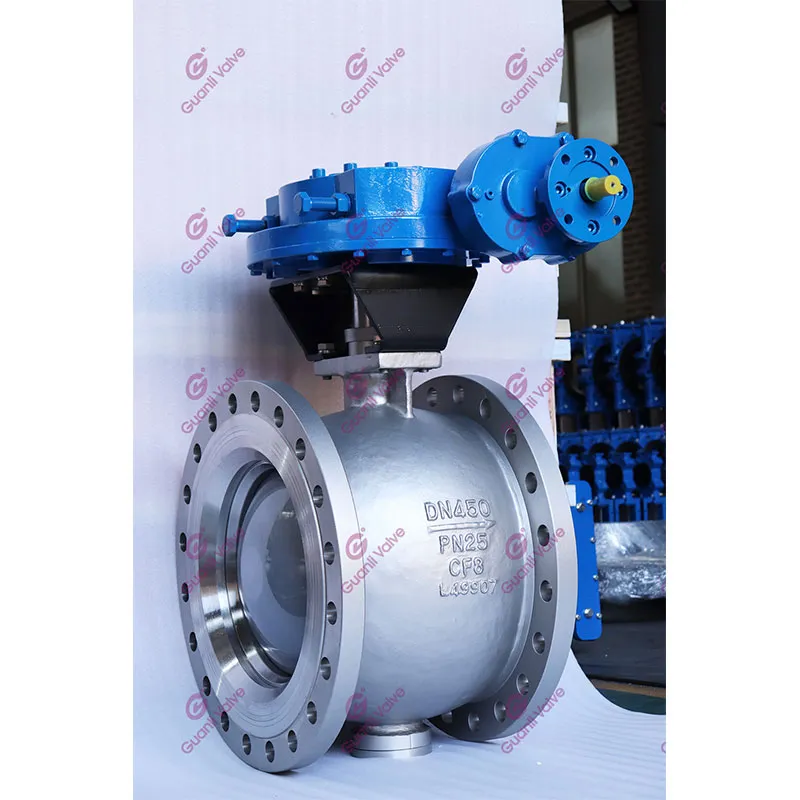
Основной фокус компании — ножевые задвижки и сегментные шаровые клапаны. В частности, для работы с абразивными, вязкими и загрязненными средами (такими как хвосты обогащения или цементный раствор) они предлагают серию специализированных ножевых задвижек. Модели серий GKT (с полнопроходным каналом), GKS, GKA и GKN разработаны так, чтобы минимизировать зоны застоя и сопротивление потоку, что напрямую снижает риск образования пробок и эрозии.
Для экстремальных условий, где требуется максимальная производительность, в линейке присутствуют высокопроизводительные задвижки серии GKG HP. Эти устройства демонстрируют, как правильная инженерная мысль позволяет снизить совокупную стоимость владения (TCO), о которой мы говорили ранее.
Контроль качества как гарантия срока службы
Как отмечалось в разделе о стандартах, наличие сертификатов — это лишь бумага. Реальное значение имеет производственная дисциплина. Производственная база «Чжэцзян Гуаньли Клапан» оснащена современным оборудованием, и компания внедрила строгую систему управления качеством на всех этапах: от проектирования до сборки. Ключевой момент для покупателя — каждое изделие проходит комплексные заводские испытания на герметичность, прочность и функциональность. Это означает, что вы получаете предсказуемый продукт, соответствующий заявленным характеристикам, а не «лотерейный билет» с конвейера.
Инженерная гибкость
Мы подчеркивали, что каждый шлам уникален. Компания предлагает инженерную гибкость: возможность разработки и производства клапанов под индивидуальные технические требования заказчика. Их техническая команда обладает опытом анализа полевых данных и готова адаптировать решения (например, подобрать конкретный тип уплотнения или покрытие ножа) под ваши условия, чтобы обеспечить минимальные эксплуатаци расходы.
Таким образом, выбирая поставщика, стоит обращать внимание не только на цену, но и на глубину проработки продукта. Линейка «Чжэцзян Гуаньли Клапан» является хорошим примером того, как современное производство сочетает в себе надежность, проверенную испытаниями, и адаптивность к сложным промышленным задачам.
Часто задаваемые вопросы
Какой материал ножа выбрать для кварцевой пульпы?
Для кварцевой пульпы, обладающей высочайшей абразивностью, стандартная нержавеющая сталь 304/316 быстро выйдет из строя. Мы рекомендуем нож из стали марки 440C с термообработкой до твердости 50-55 HRC или, что еще лучше, с наплавкой из карбида вольфрама (HVOF-покрытие). Если бюджет позволяет, используйте керамические ножи (оксид алюминия или циркония), но учтите их хрупкость при возможных гидроударах.
Можно ли устанавливать ножевую задвижку горизонтально?
Да, но с оговорками. При горизонтальной установке возможно осаждение твердых частиц в нижней части корпуса, если задвижка долго находится в закрытом или полуоткрытом состоянии. Это может затруднить открытие. Рекомендуется устанавливать задвижку штоком вверх. Если установка штоком вниз неизбежна, предусмотрите возможность промывки полости корпуса водой под давлением перед открытием.
Как часто нужно обслуживать задвижку?
Это зависит от режима работы. Для непрерывного цикла (цикл открытия/закрытия несколько раз в день) мы рекомендуем визуальный осмотр каждые 2 недели и проверку затяжки болтов корпуса раз в месяц. Полную ревизию с заменой уплотнений следует проводить планово, не дожидаясь утечки. Интервал определяется опытным путем: начните с 3 месяцев и увеличивайте интервал, если износ минимален. Использование систем мониторинга положения штока поможет предсказать необходимость обслуживания.
Подходит ли ножевая задвижка для регулирования потока?
Нет. Ножевые задвижки предназначены для работы в режимах «полностью открыто» или «полностью закрыто». Использование их для дросселирования (регулирования расхода) приведет к быстрой эрозии ножа и седла из-за высокой скорости потока в щели. Для регулирования используйте специализированные клапаны (например, pinch valves или шаровые краны с V-образным вырезом), предназначенные для этой задачи.
Пошаговый алгоритм выбора поставщика и модели
Чтобы систематизировать процесс закупки, используйте этот чек-лист. Он поможет избежать типичных ошибок.
- Сбор данных о среде. Зафиксируйте: тип твердой фазы (размер частиц, форма, твердость по Моосу), концентрацию solids (% веса), температуру, pH, наличие химических реагентов. Без этих данных ни один грамотный инженер не сможет подобрать материал.
- Определение параметров трубопровода. Диаметр (DN), давление (PN), тип фланцев (по ГОСТ или ANSI). Уточните, есть ли вибрации на трубопроводе — это влияет на выбор креплений привода.
- Выбор типа уплотнения. Для температур < 80°C и нейтральных сред — полиуретан или EPDM. Для высоких температур или масел — FKM (Viton). Для экстремального абразива рассмотрите конструкции с продувкой седла воздухом.
- Запрос коммерческих предложений (RFQ). Отправьте запрос минимум трем поставщикам. Требуйте не только цену, но и чертежи общих видов, паспорта материалов и рекомендации по монтажу. Сравните вес задвижек: более тяжелая конструкция часто говорит о thicker стенках и большей надежности.
- Техническая экспертиза. Проверьте наличие сертификатов EAC/ГОСТ. Уточните гарантийные условия: распространяется ли гарантия на уплотнения? (Обычно нет, это расходный материал, но срок их службы должен быть заявлен).
- Пилотный тест. Если объем закупки велик, закажите одну единицу для тестирования в реальных условиях в течение 1-2 месяцев. Замерьте усилие на штоке и проверьте герметичность после 1000 циклов.
Заключение: инвестиция в надежность
Выбор задвижки для абразивных шламов — это не просто покупка железки. Это инженерная задача, решение которой влияет на безопасность и рентабельность всего производства. Рынок предлагает множество вариантов, от дешевых аналогов до высокотехнологичных решений мировых брендов. Ключ к успеху — в детальном анализе условий эксплуатации и отказе от принципа «самое дешевое» в пользу «самое эффективное».
Помните: качественная задвижка ножевая для абразивных шламов: выбор которой сделан на основе технических данных, а не маркетинговых брошюр, окупает себя за счет снижения простоев и расходов на ремонт. Не экономьте на материалах уплотнений и защите штока — именно эти элементы принимают на себя основной удар среды.
Если вы сомневаетесь в подборе материалов или конструкции для вашего конкретного технологического процесса, наши эксперты готовы провести аудит вашей системы и предложить оптимальное решение. Мы работаем с ведущими производителями, включая такие компании, как «Чжэцзян Гуаньли Клапан», и знаем, какое оборудование реально работает в российских реалиях.
Получить консультацию по подбору шламовой арматуры
Свяжитесь с нами сегодня